Publicat per HIGHER SPORT | Coneixement del producte
24 de setembre de 2026 — Dos embarcadors flotants inflables poden semblar idèntics en una fotografia de catàleg i comportar-se de manera completament diferent a l’aigua. La diferència no rau en la promoció de materials: és tres especificacions — el tipus de construcció, la pressió d’inflació i el gruix de la paret — més el mètode d’unió que manté tota la unitat cohesionada. A continuació, us expliquem com llegir una fitxa tècnica comercial abans de comprometre-vos amb un contenidor.
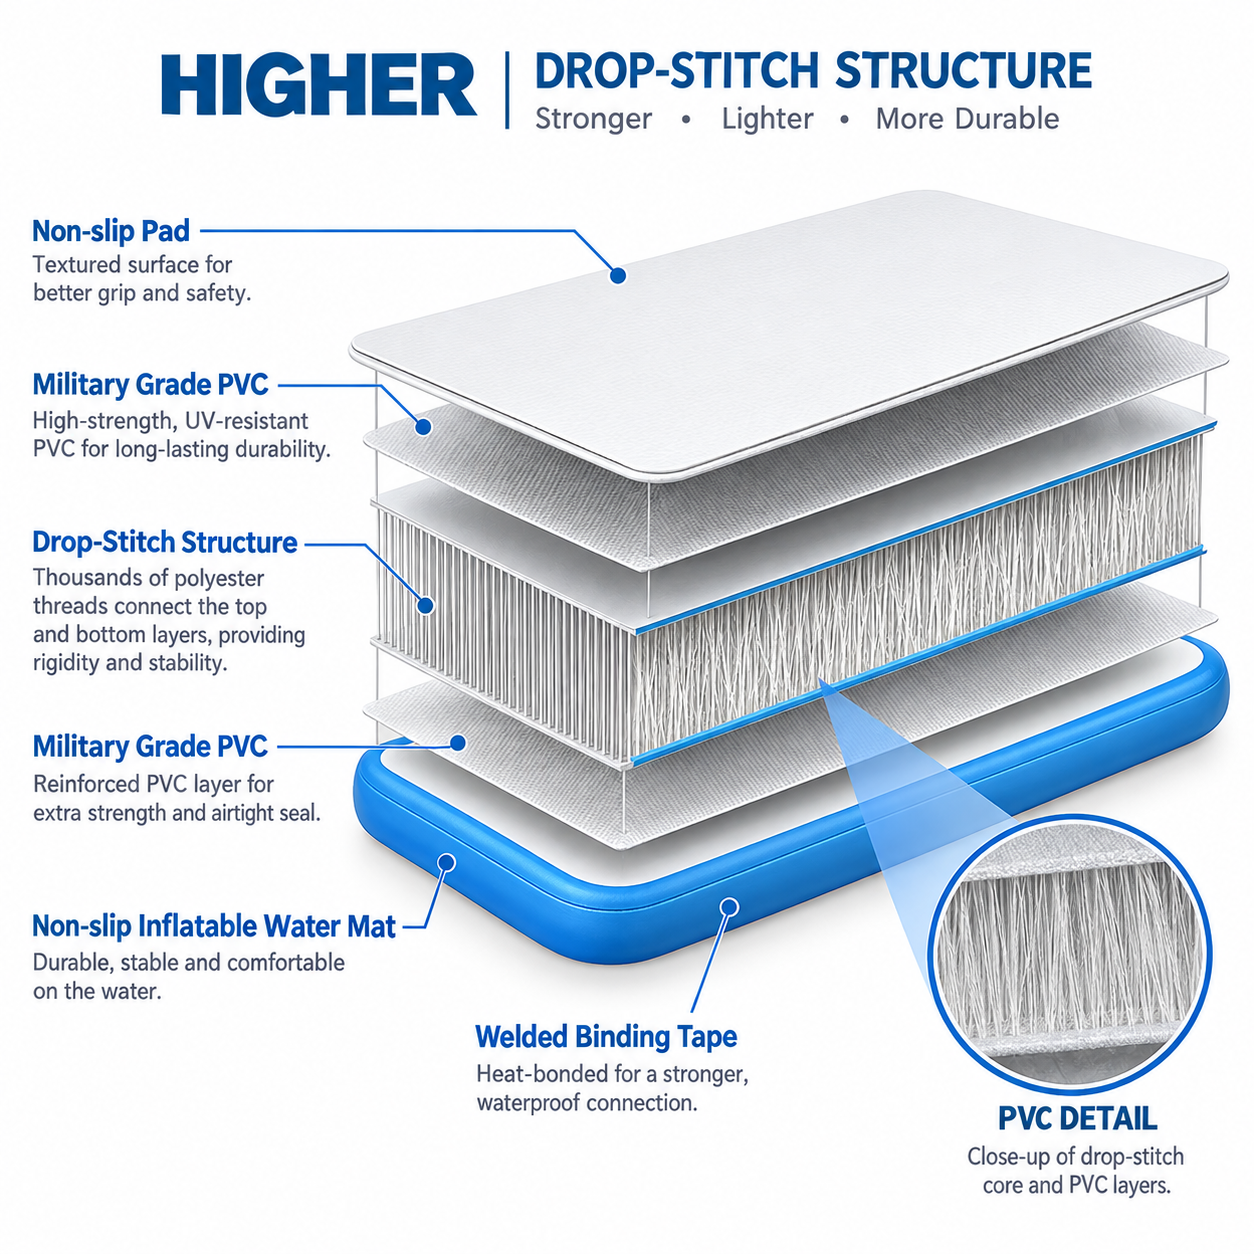
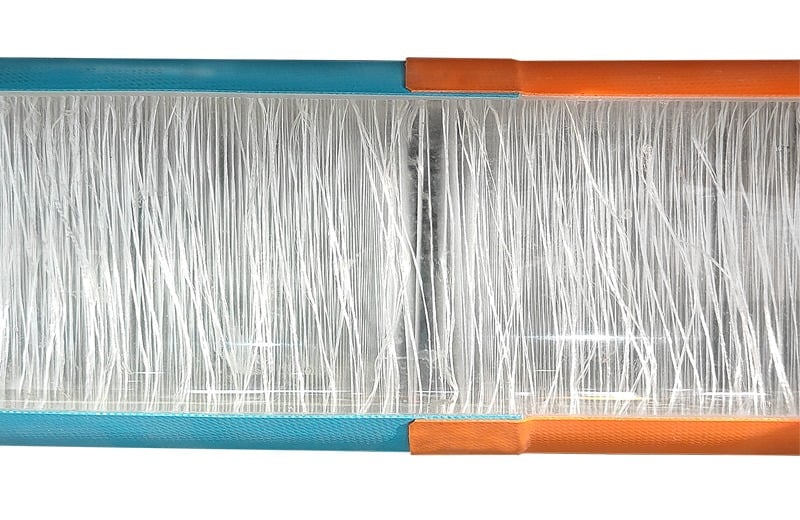
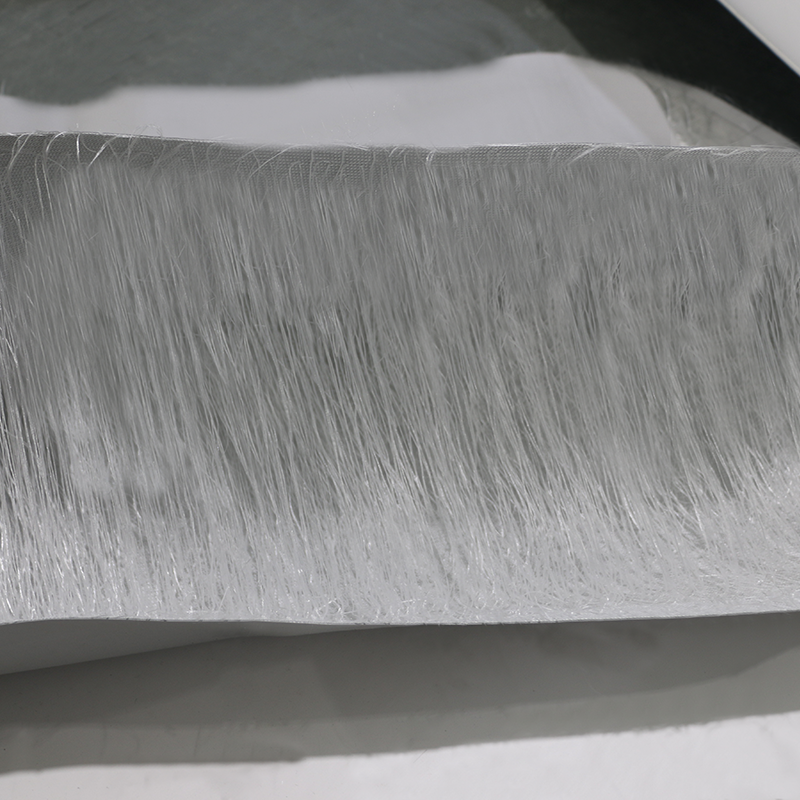
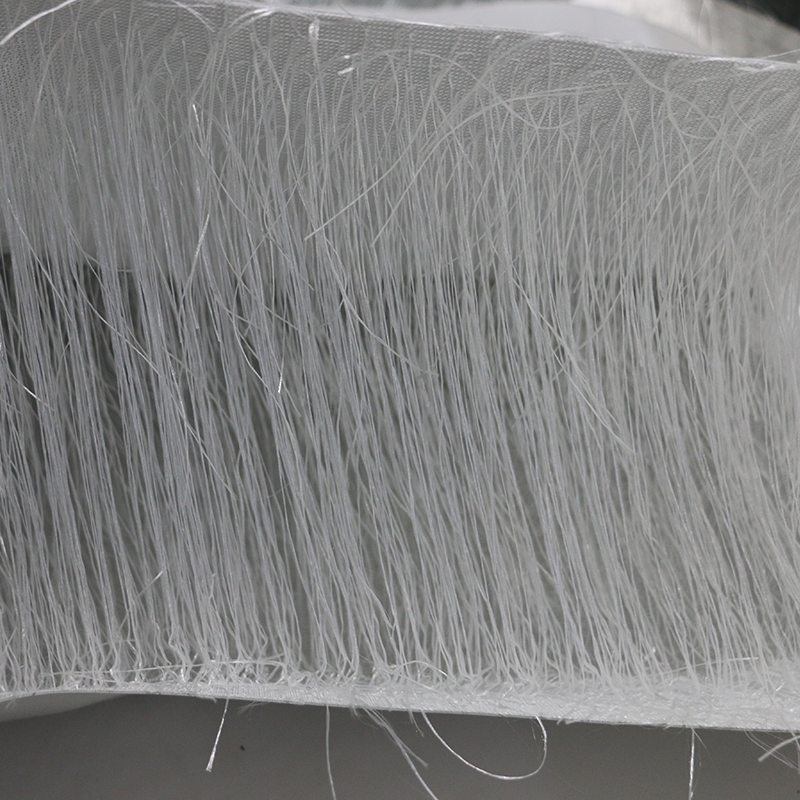
El sistema drop-stitch no és un terme de màrqueting. Descriu un nucli en què milers de fils de polièster d’alta resistència uneixen les capes superior i inferior de PVC, mantenint-les a una distància fixa. En inflar el panell, aquests fils es tensen i bloquegen la plataforma en una superfície plana i rígida. Sense aquesta xarxa interna de fils, una plataforma a pressió de treball es bombearia, cediria sota el pes i perdria la seva geometria un cop ancorada.
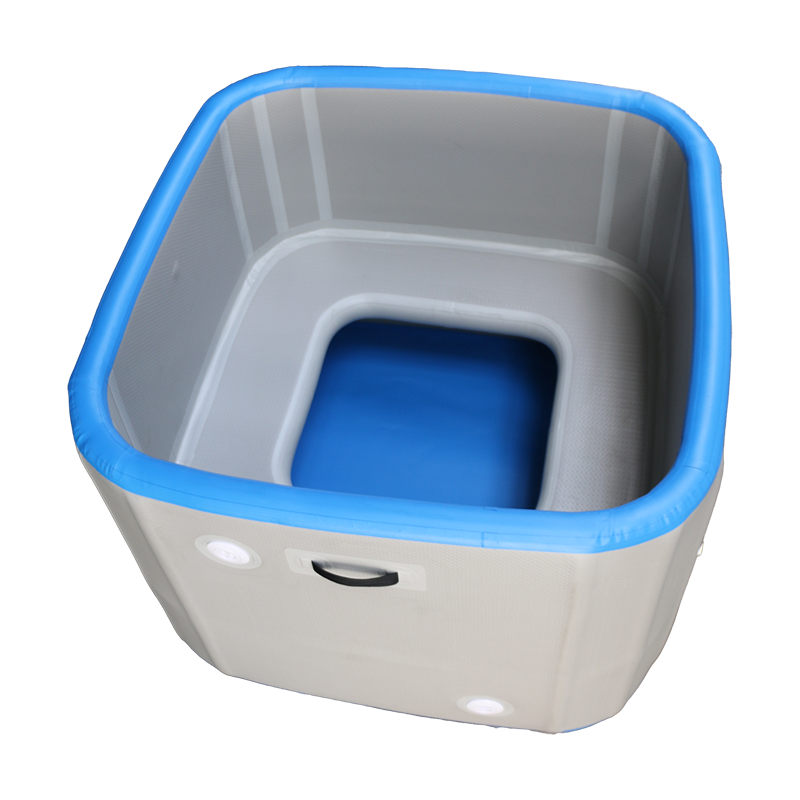
Demaneu per escrit la construcció amb fils i el pes del teixit. A la part de bany fred de la nostra pròpia gamma, la banyera incorpora un nucli drop-stitch de 1000D / 1,2 mm (teixit de doble paret), una especificació que es pot verificar mitjançant un informe de laboratori, no només un fullet.
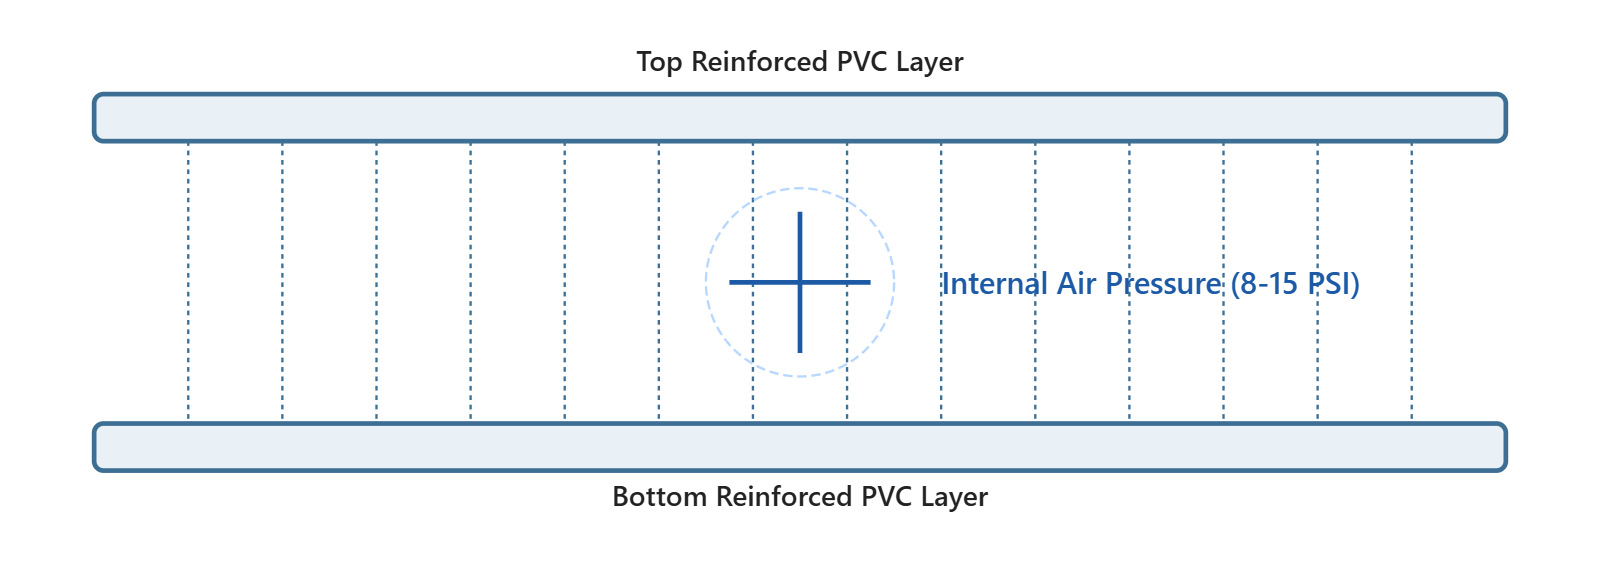
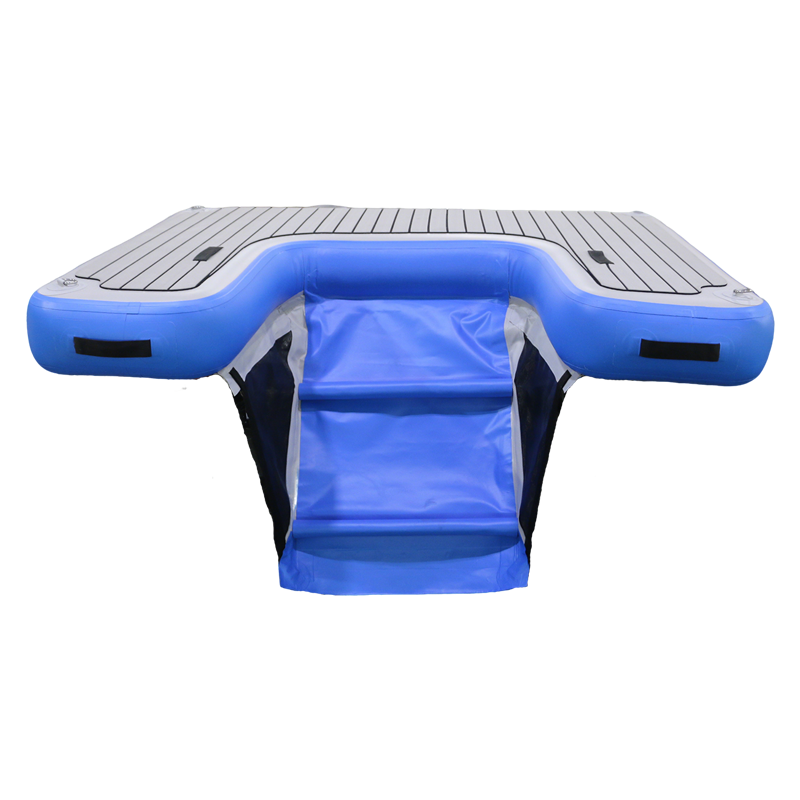
La pressió és on es separen les categories. Els inflables convencionals — joguines de platja i flotadors lleugers per descansar — funcionen a uns 2-3 PSI. Les plataformes de tipus drop-stitch estan dissenyades per a 8-15 PSI, i les plataformes flotants, plataformes per nedar i banyeres per a immersió freda d’HIGHER especifiquen una pressió de treball de 10-15 PSI.
La subinflació és la fallada més habitual sobre el terreny: una plataforma inflada a 8 PSI encara sembla sòlida a la platja, però es flexa sota la càrrega de l’àncora, acumula aigua als costats de la superfície i es desgasta al llarg de les línies de plegat. La sobreenflació, per la seva banda, tensiona les costures i els assents de les vàlvules. La regla pràctica consisteix a inflar dins de l’interval especificat amb la bomba i el manòmetre proporcionats, i tornar a comprovar la pressió després del primer dia a l’aigua, ja que el teixit es relaxa un cop la plataforma entra en servei.
L’escorça determina l’estabilitat, la capacitat i la sensació de caminar sobre la plataforma. Les plataformes flotants HIGHER tenen una escorça de 8 polzades (20,3 cm) i una capacitat nominal de 1.500 lliures (680 kg). La banyera per a immersió freda utilitza parets de 10 cm (3,9 polzades) i una tapa aïllada de 10 cm: aquí l’escorça és tant tèrmica com estructural. Compareu l’escorça i la capacitat conjuntament, no per separat: un panell gruixut amb una pressió nominal baixa es deformarà encara que hi hagi una càrrega puntual.
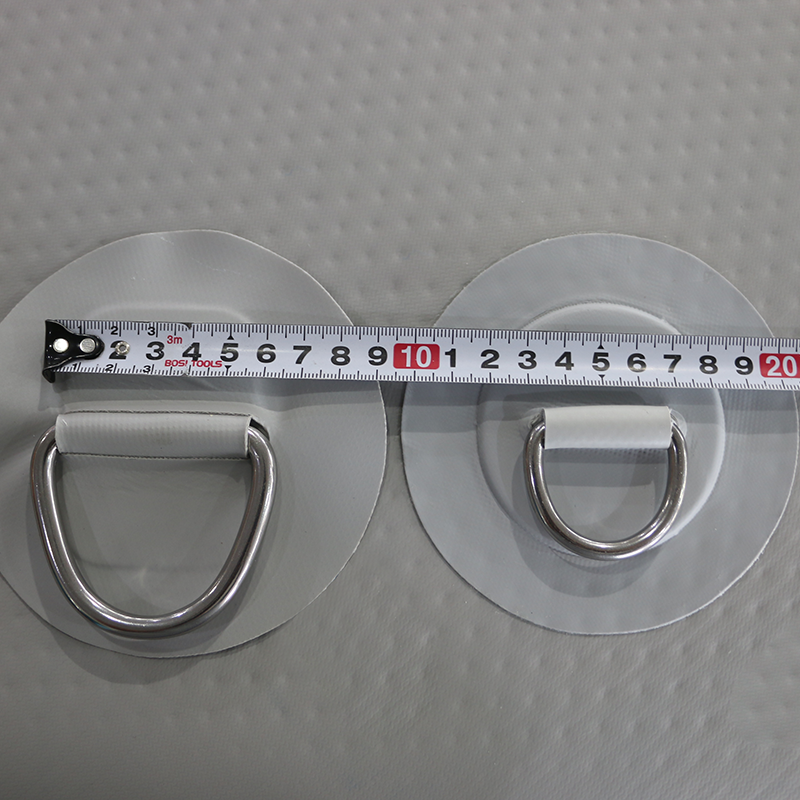
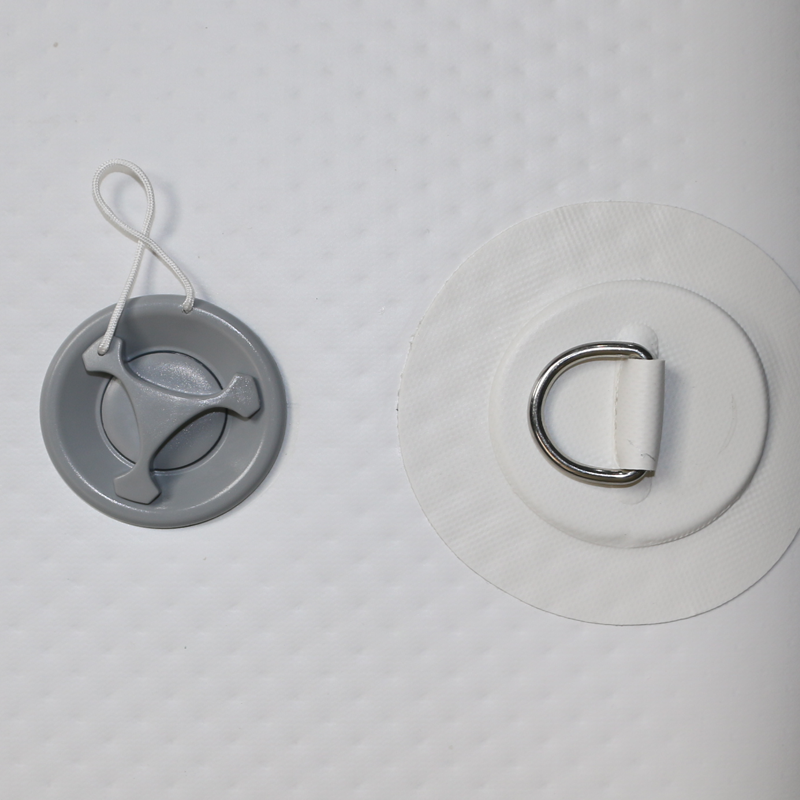
Els detalls determinen la càrrega de manteniment durant una vida útil de cinc anys. Les plataformes HIGHER utilitzen una vàlvula Boston de doble bloqueig per protegir-les contra desinflacions accidentals, i anelles en D d’acer inoxidable marí, termosoldades a reforços. La superfície de la plataforma és de goma EVA brotxada total per evitar lliscaments; els accessoris, com ara suports magnètics per a tasses i per a mòbils, es fixen mitjançant rosques, no adhesius. Les assecadores de cinta estan certificades per a càrregues de manipulació per part de l’equip: mai s’ha d’arrossegar una plataforma.
Les estructures de PVC s’uneixen mitjançant el procés d’unió per adhesiu activat per calor; les estructures de TPU, incloent-hi les packrafts i determinats projectes personalitzats, s’uneixen mitjançant el procés de soldadura tèrmica d’alta freqüència per aconseguir una unió molecular de les costures. Aquest mètode afecta la vida útil de flexió sota cicles repetits de bombament i la manera com es pot reparar una unitat sobre el terreny, per tant, cal incloure’l a l’especificació escrita.
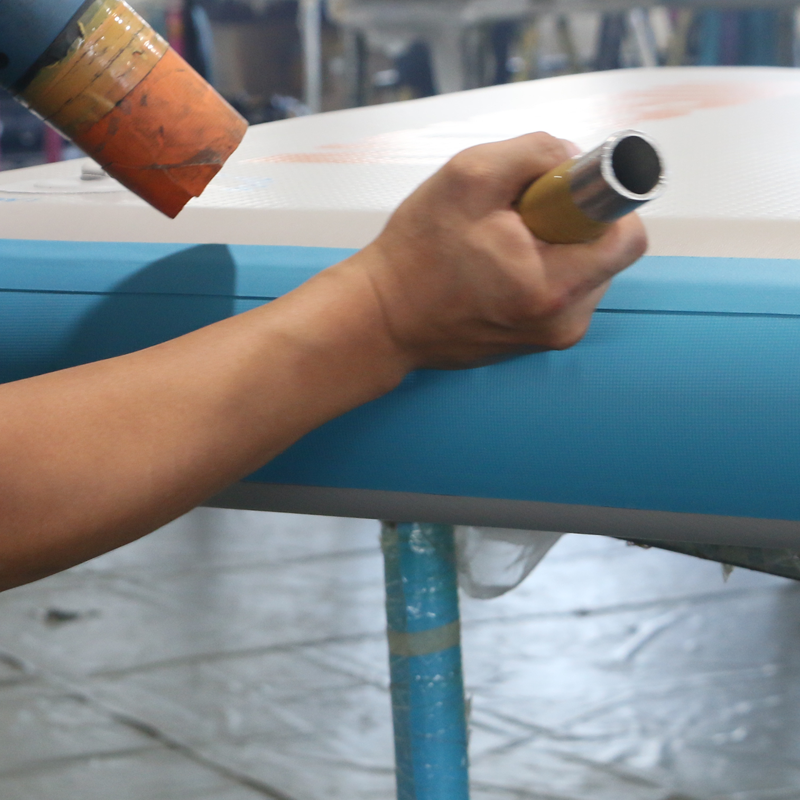
Pregunteu com es verifica la unitat i durant quant de temps. HIGHER aplica una porta de dues etapes: una espera de 24 hores en les subunitats, seguida d’una prova obligatòria de retenció de pressió de 48 hores en la unitat acabada, amb comprovacions addicionals d’estanquitat a nivell de costura en els productes de TPU. Un proveïdor que no pugui descriure un protocol de prova de retenció està descrivint l’assemblatge, no el control de qualitat.
13 anys d’excel·lència en la fabricació d’inflables — dissenyats per a marques líderes en el mercat de l’esport aquàtic.
 Notícies destacades
 EN