Gepubliceerd door HIGHER SPORT | Productkennis
24 september 2026 — Twee opblaasbare drijfsteigers kunnen er in een catalogusfoto identiek uitzien, maar zich volkomen anders gedragen op het water. Het verschil zit niet in marketing over materialen: het ligt in drie specificaties — constructietype, opblaasdruk en wanddikte — plus de hechtmethode die de gehele constructie bij elkaar houdt. Hier leest u hoe u een commerciële technische specificatie leest voordat u een container bestelt.
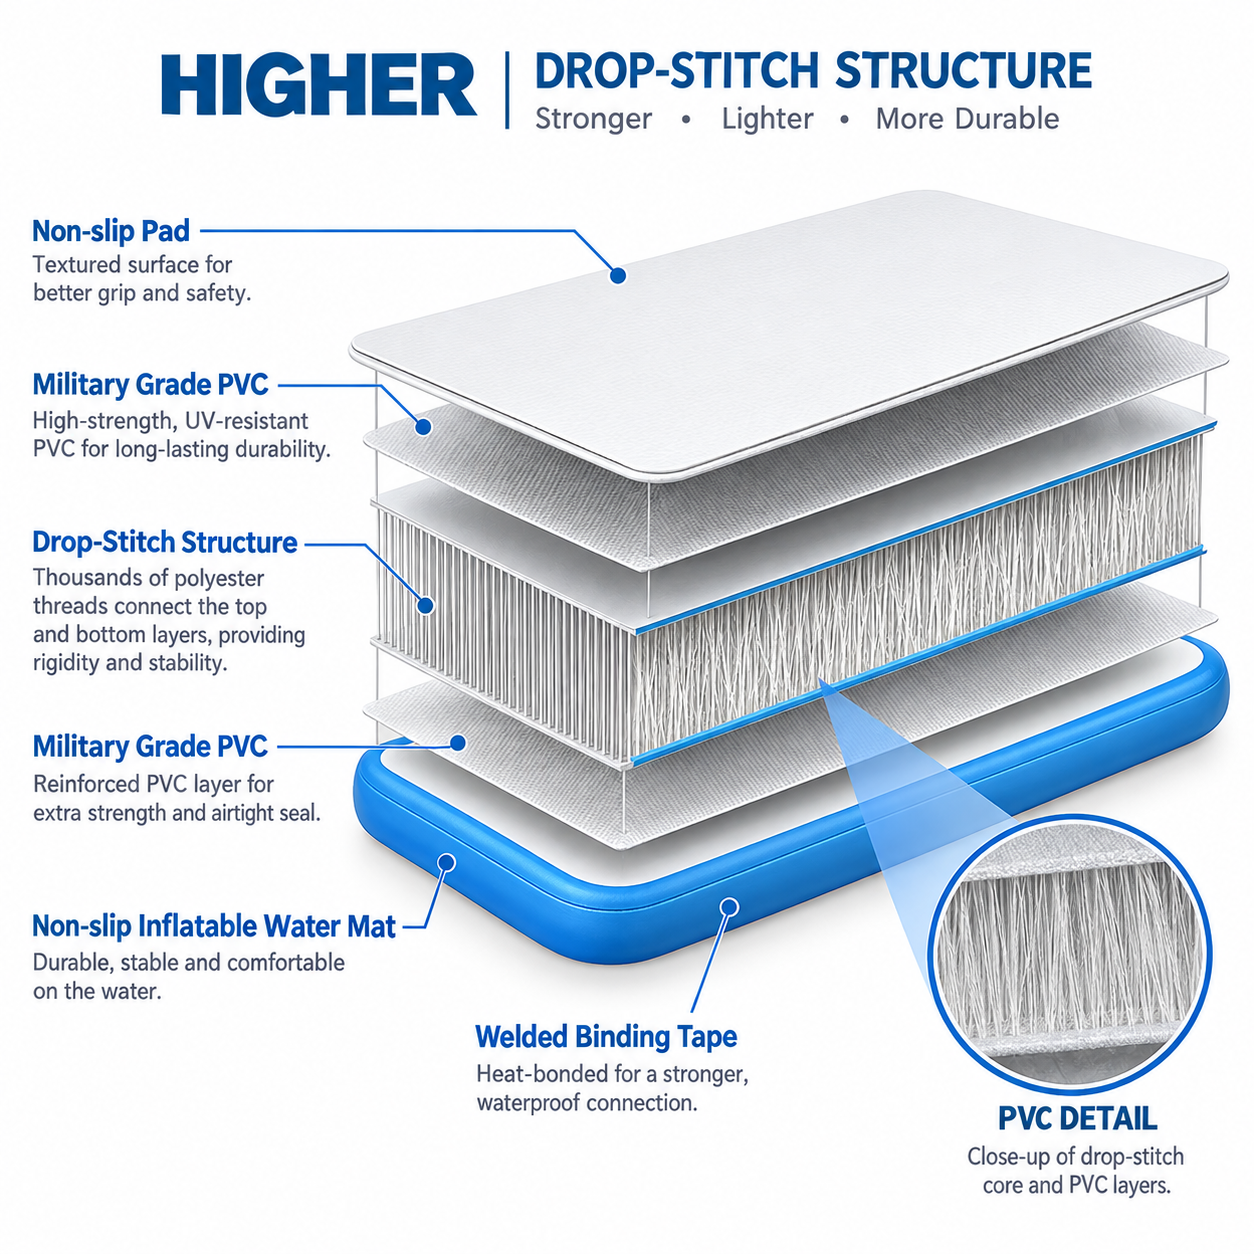
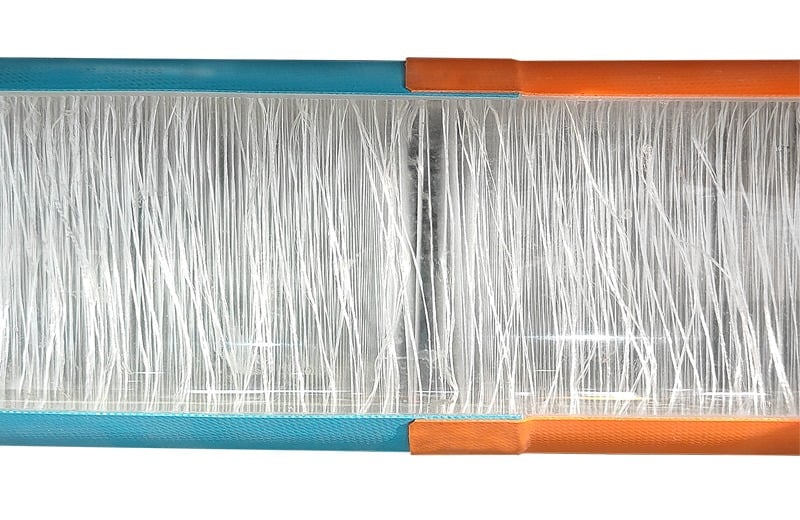
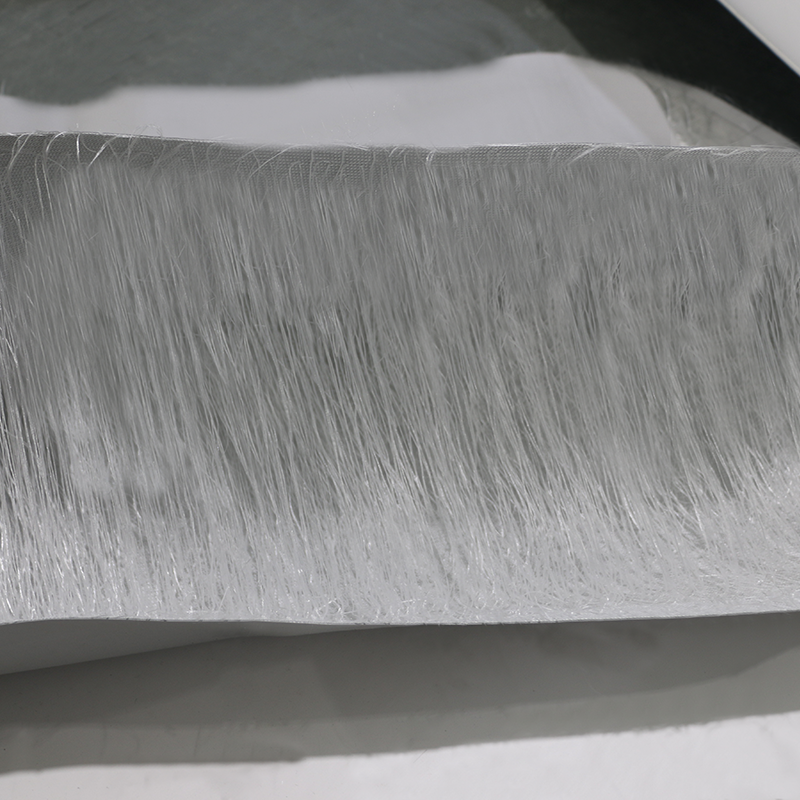
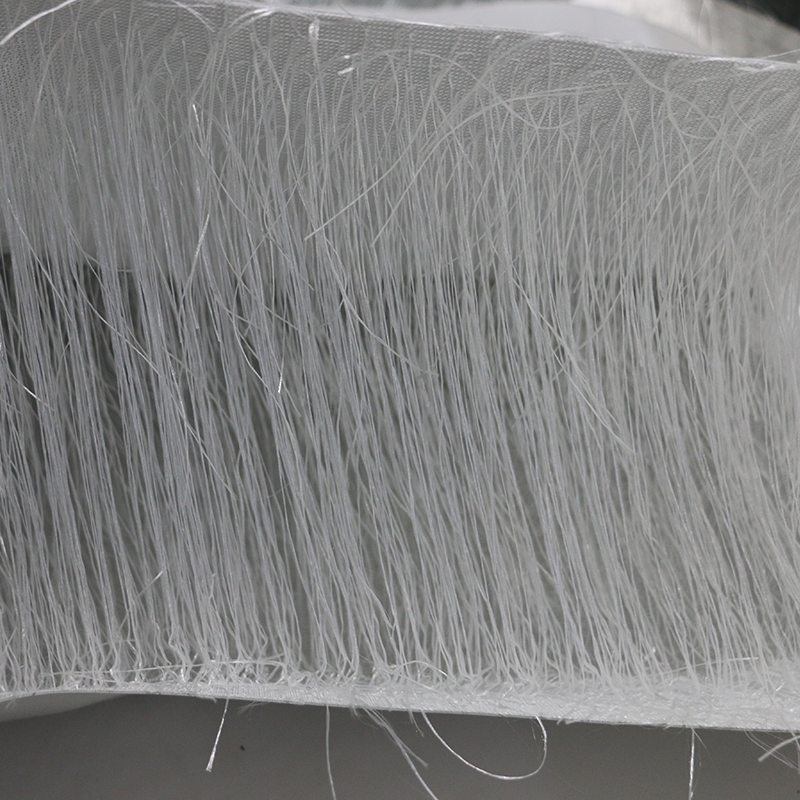
Drop-stitch is geen marketingterm. Het beschrijft een kern waarin duizenden polyesterdraden met hoge treksterkte de bovenste en onderste pvc-lagen met elkaar verbinden en ze op een vaste afstand van elkaar houden. Blaas het paneel op en deze draden komen onder spanning te staan, waardoor het platform wordt vergrendeld in een vlak, stijf oppervlak. Zonder dat interne draadnetwerk zal een platform bij werkdruk bol gaan staan, doorzakken onder voetdruk en zijn geometrie verliezen zodra het is bevestigd.
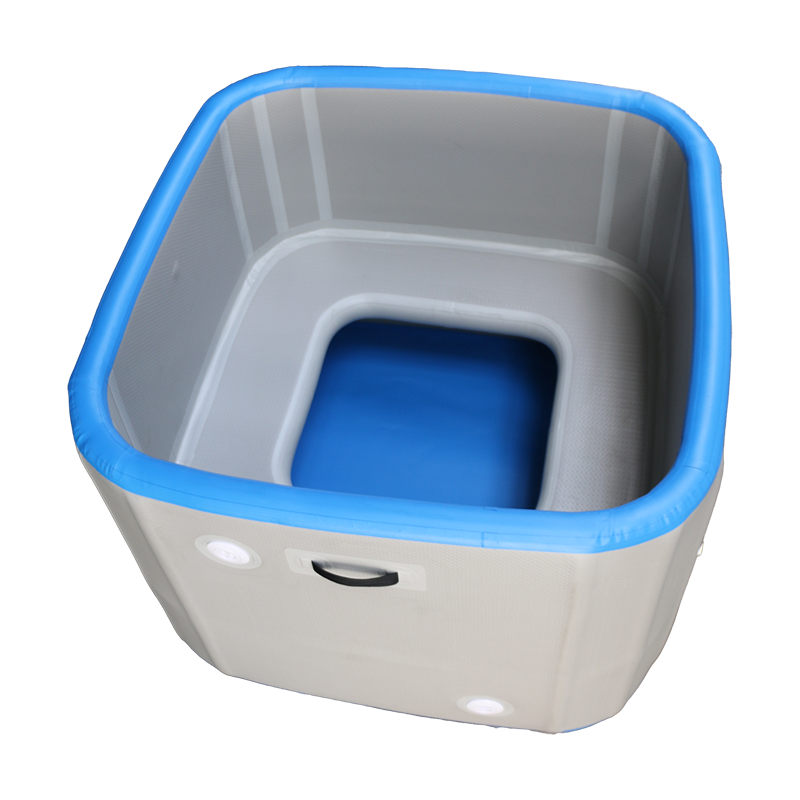
Vraag schriftelijk naar de draadconstructie en het weefselgewicht. Aan de kant van onze eigen cold-plunge-productlijn heeft de badkuip een kern van 1000D / 1,2 mm Drop-Stitch (tweewandig weefsel) — een specificatie die kan worden gecontroleerd aan de hand van een laboratoriumrapport, niet alleen aan de hand van een brochure.
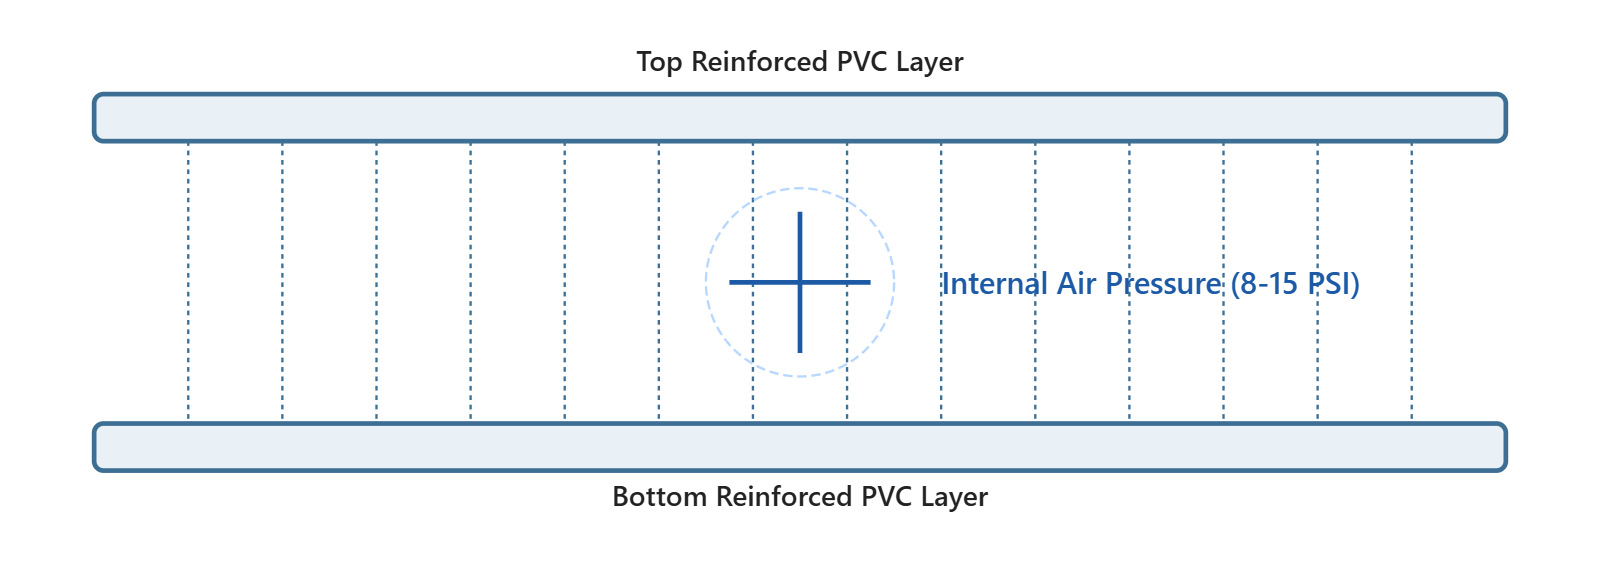
Druk is waar de categorieën zich onderscheiden. Conventionele opblaasbare producten — strandspeeltuigen en lichte ligmatrassen — werken bij ongeveer 2 tot 3 PSI. Drop-stitch-platforms zijn ontworpen voor 8 tot 15 PSI, en de drijfplatforms, zwemplatforms en koudedipbaden van HIGHER specificeren 10 tot 15 PSI bij bedrijfsdruk.
Onderopblazen is de meest voorkomende storing in gebruik: een platform dat tot 8 PSI is opgeblazen ziet er op het strand nog steeds stevig uit, maar buigt onder ankerbelasting, vangt water op in de naden van het dek en slijt aan de vouwlijnen. Te veel druk belast de naden en de klepzittingen. De praktische regel is om op te blazen tot het gespecificeerde bereik met de meegeleverde pomp en manometer, en daarna de druk na de eerste dag op het water opnieuw te controleren, aangezien het materiaal zich ontspant zodra het platform in gebruik is.
Dikte bepaalt stabiliteit, draagvermogen en het gevoel van het platform onder de voeten. De zwevende platforms van HIGHER zijn 20,3 cm dik gebouwd, met een maximaal toegestaan gewicht van 680 kg. De koudedipbadkuip heeft wanden van 10 cm dikte plus een geïsoleerde deksel van 10 cm — hier is dikte zowel thermisch als structureel van belang. Vergelijk dikte en draagvermogen altijd samen, niet afzonderlijk: een dikke plaat met een lage drukwaarde zal onder een puntlast toch doorbuigen.
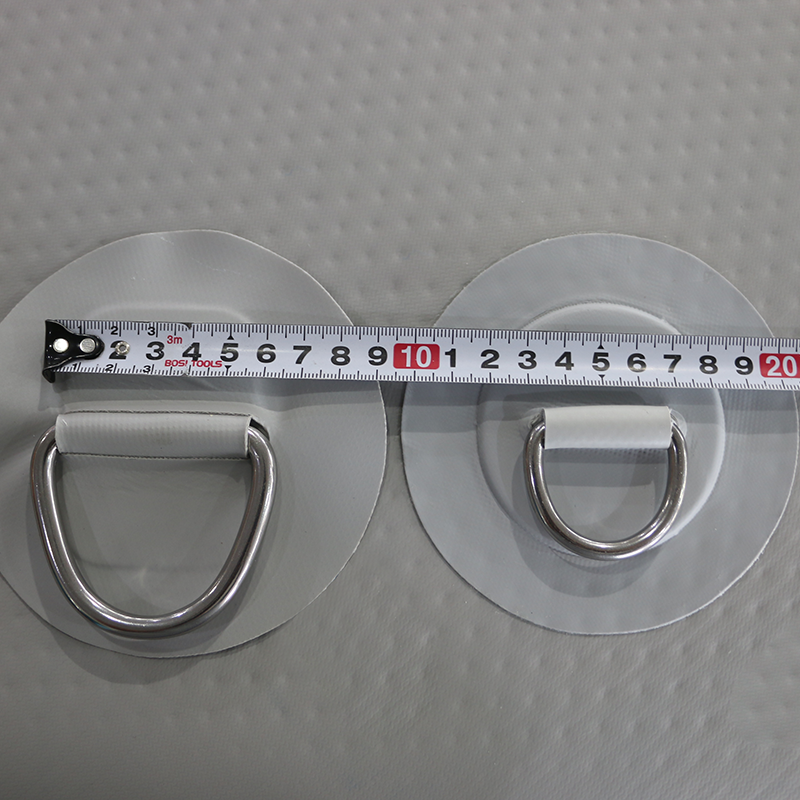
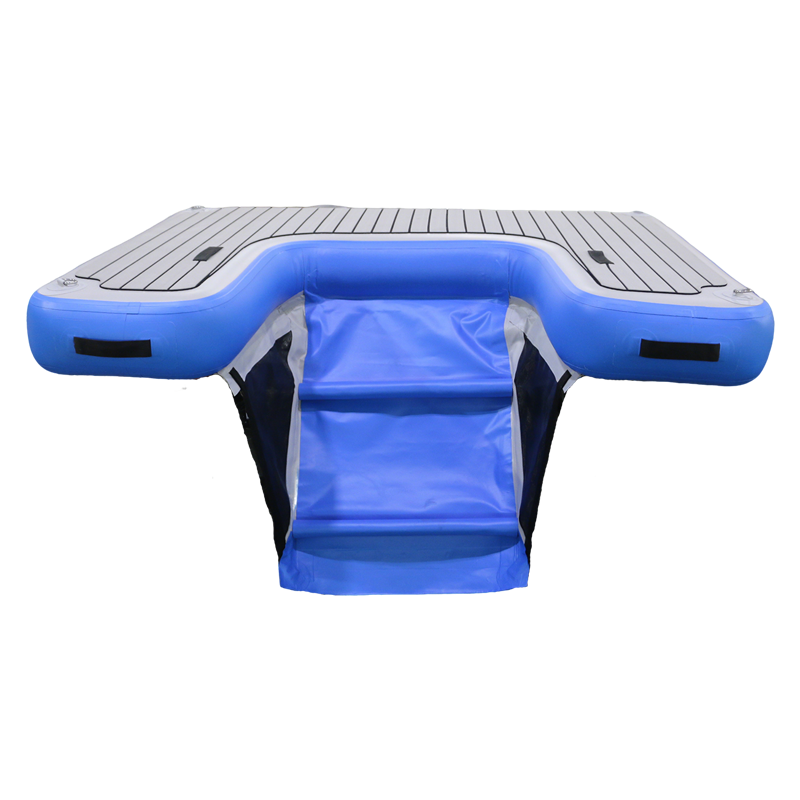
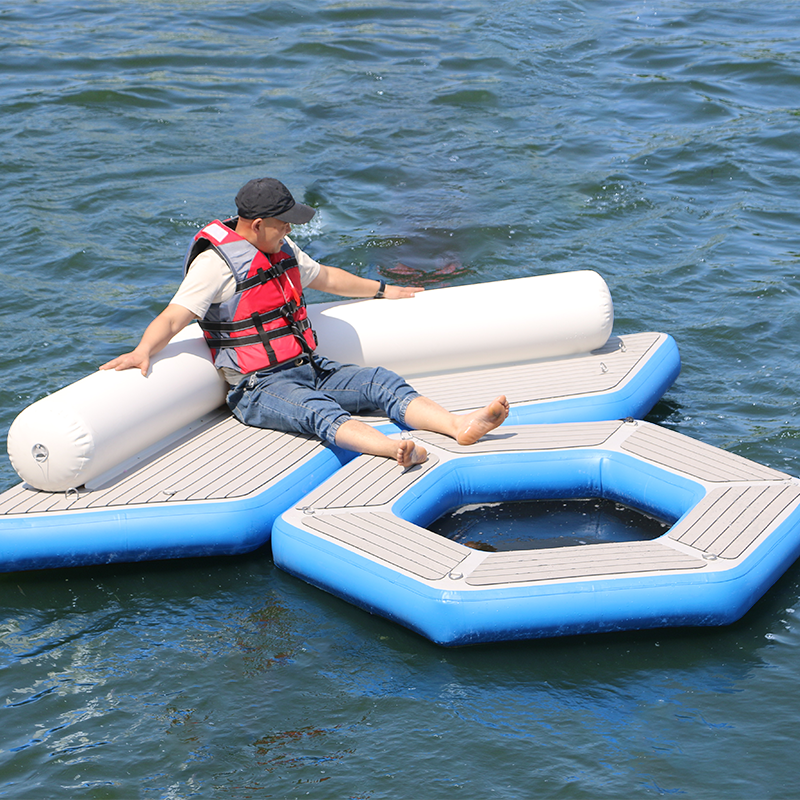
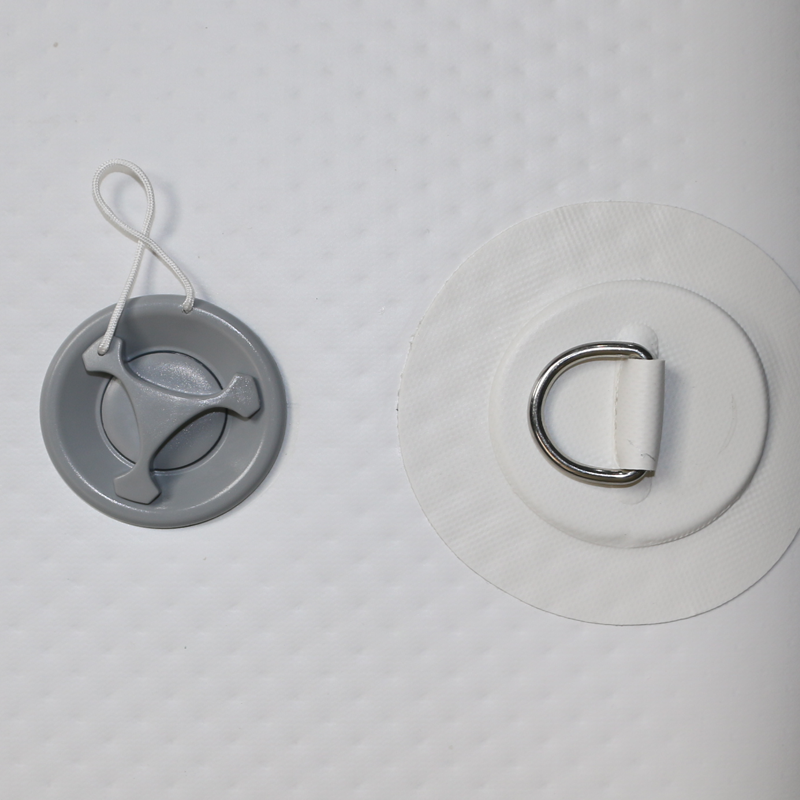
Details bepalen de onderhoudslast gedurende een serviceleven van vijf jaar. De platforms van HIGHER gebruiken een dubbele Boston-klep om onbedoelde ontlading te voorkomen, en marine-grade roestvrijstalen D-ringen die via warmteverbinding in versterkte patches zijn geïntegreerd. Het dekoppervlak bestaat volledig uit geborsteld EVA-materiaal voor een antislip-gevoel; accessoires zoals magnetische bekerhouders en telefoonhouders worden bevestigd via schroefdraadmontages in plaats van lijm. De riemgreephandvatten zijn belastingsgecertificeerd voor gebruik door bemanningsleden — een platform mag nooit worden gesleept.
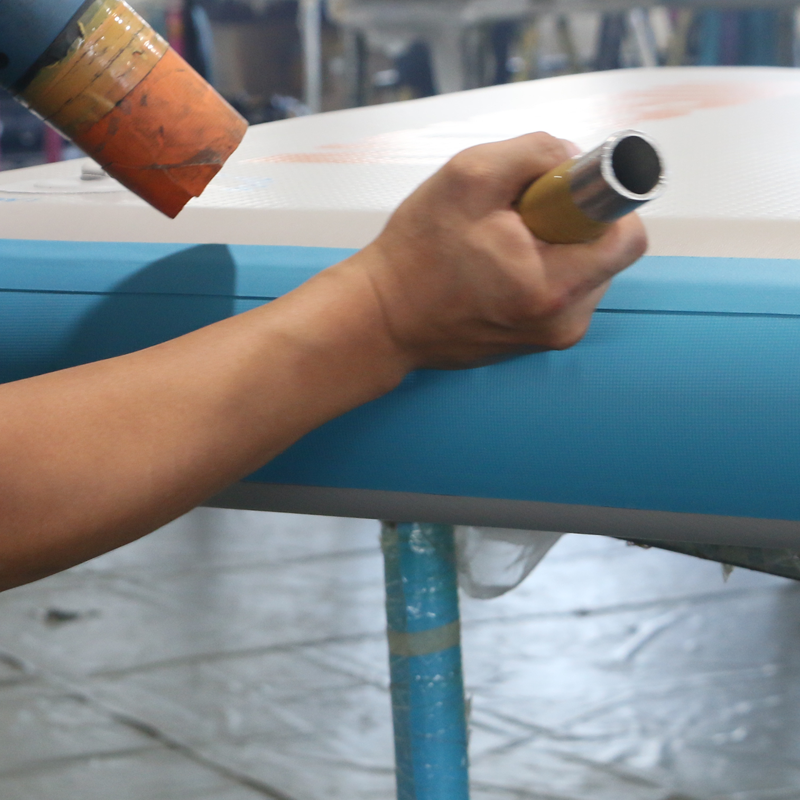
PVC-constructies worden verbonden met het warmtegeactiveerde lijmverbindingsproces; TPU-constructies, waaronder packrafts en geselecteerde op maat gemaakte projecten, worden verbonden met het hoogfrequent thermisch lasproces voor moleculair-niveau naadverbinding. De methode beïnvloedt de buiglevenstijd bij herhaalde opblaascycli en de manier waarop een unit ter plaatse kan worden gerepareerd, dus behoort deze in de schriftelijke specificatie.
Vraag hoe de unit wordt gecontroleerd en gedurende hoeveel tijd. HIGHER hanteert een tweefasenpoort — een 24-uurs wachttijd voor subassemblages, gevolgd door verplichte 48-uurs drukbehoudstests op de afgewerkte unit — met aanvullende luchtdichtheidscontroles op naadniveau voor TPU-producten. Een leverancier die geen retentietestprotocol kan beschrijven, beschrijft montage, niet kwaliteitscontrole.
13 jaar ervaring in de productie van opblaasbare producten — ontworpen voor merken die leidinggevende positie innemen op de watersportmarkt.
 Actueel nieuws
 EN