Utgivet av HIGHER SPORT | Produktkunskap
24 september 2026 — Två blåsbara flytande bryggor kan se identiska ut på en katalogbild men bete sig helt olika på vattnet. Skillnaden är inte marknadsföringsmaterial: det är tre specifikationer — konstruktionstyp, inflationstryck och väggtjocklek — plus den limningsmetod som håller ihop hela monteringen. Här är hur du läser ett kommersiellt tekniskt datablad innan du beställer en container.
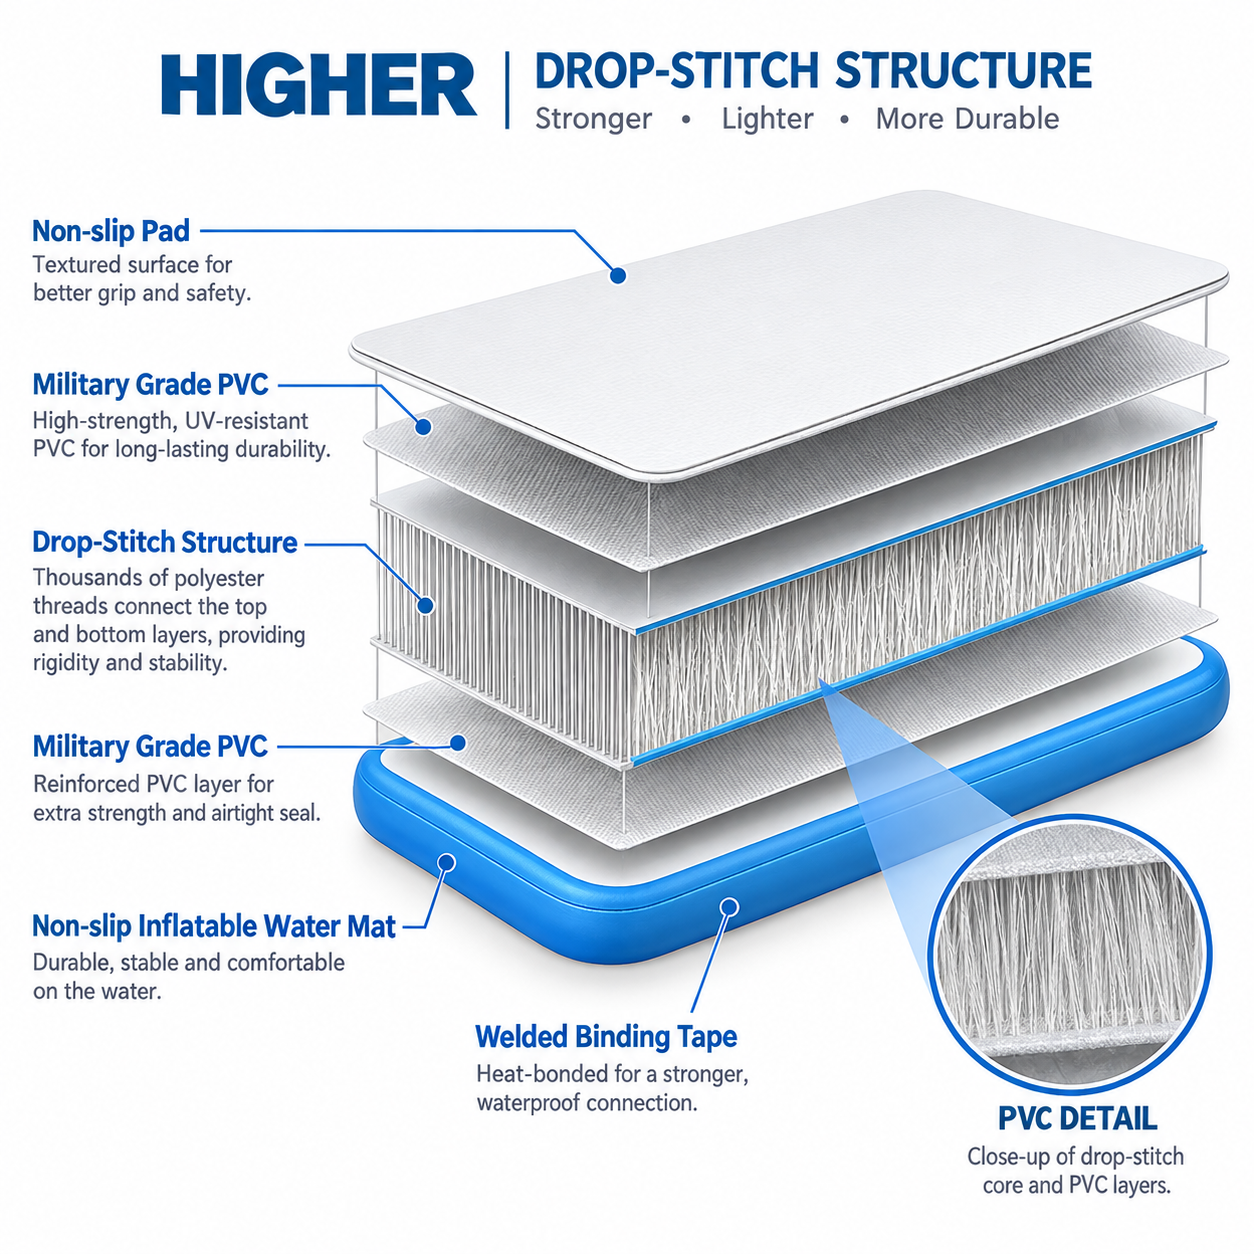
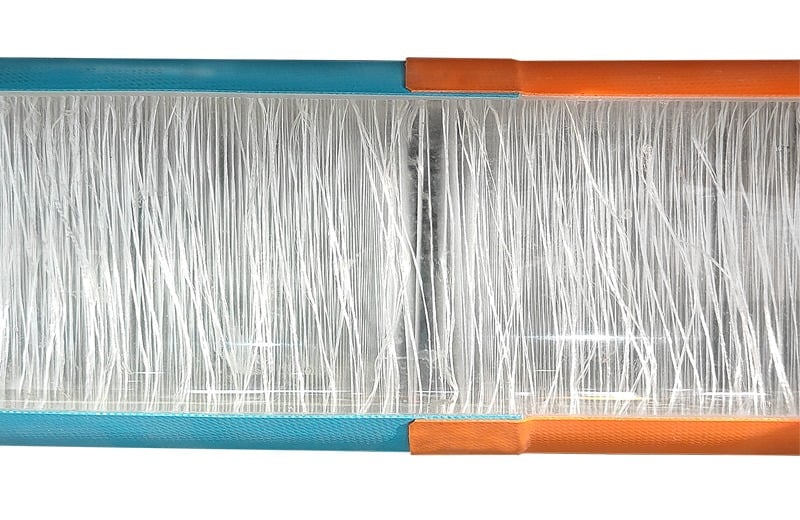
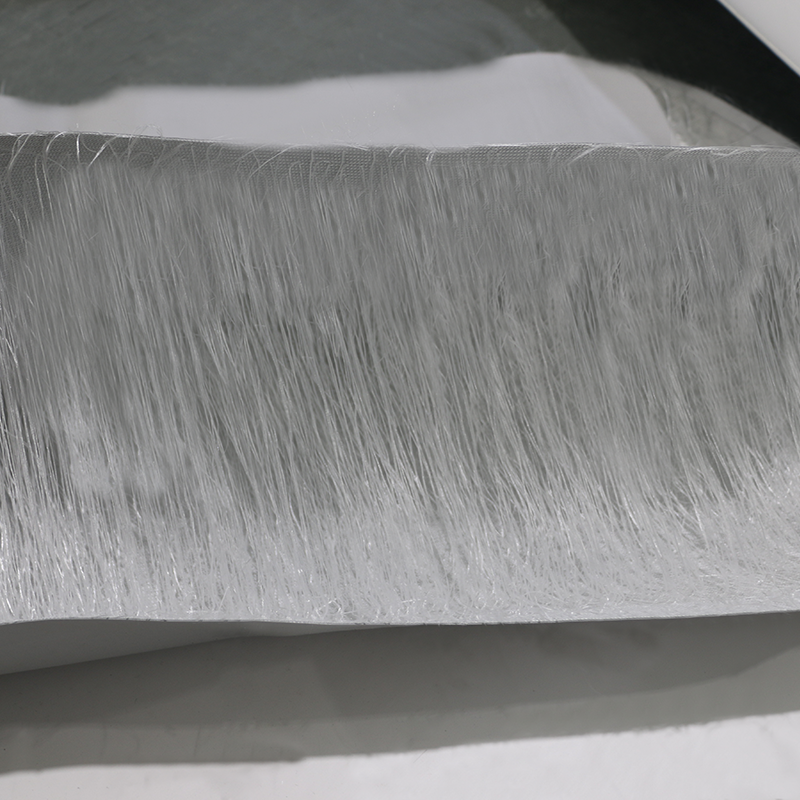
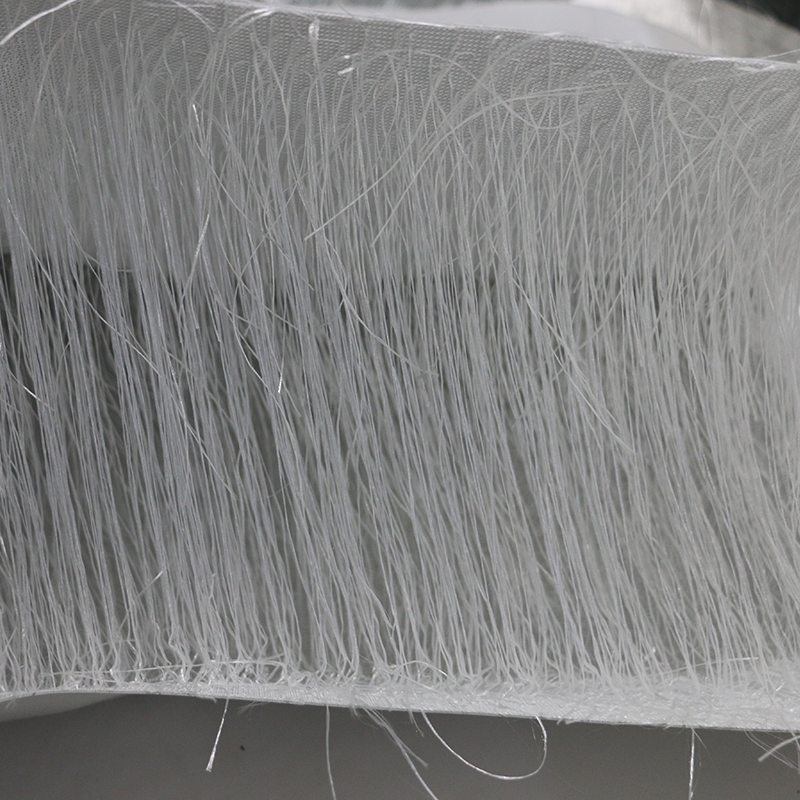
Drop-stitch är inte ett marknadsföringsuttryck. Det beskriver en kärna där tusentals högdragfasta polyestertrådar förbinder övre och undre PVC-lager och håller dem på ett fast avstånd från varandra. När du blåser upp panelen spännas dessa trådar och låser plattformen i en plan, styv yta. Utan denna interna trådmatris kommer en plattform vid arbetsstryck att bukta, sjunka under foten och förlora sin geometri så snart den är förankrad.
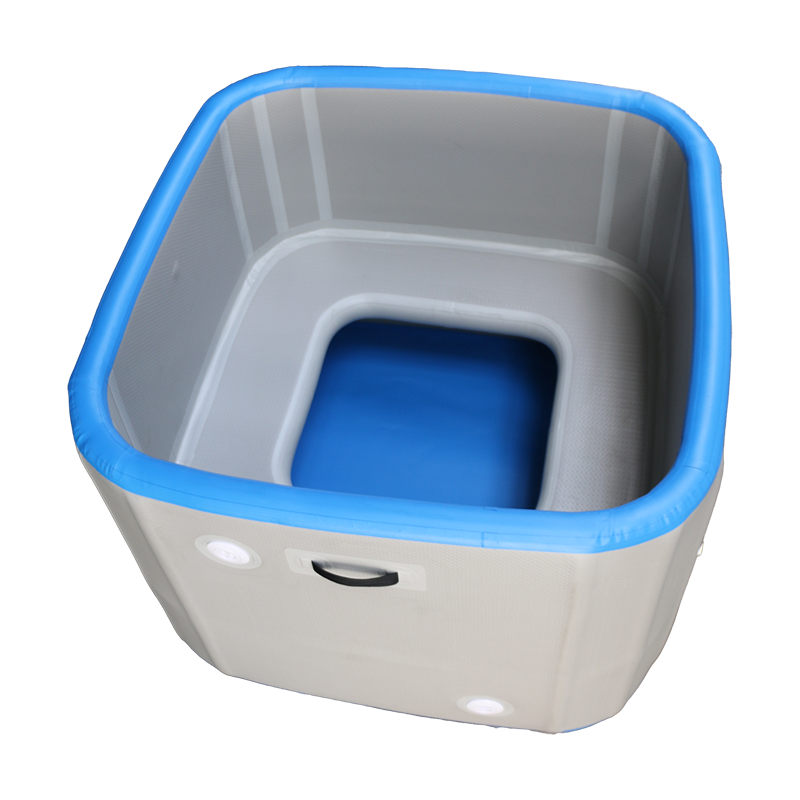
Begär trådkonstruktionen och tykvikten skriftligen. På kallbadssidan av vår egen sortimentsserie använder badkaret en 1000D / 1,2 mm Drop-Stitch-kärna (dubbelväggstyg), en specifikation som kan verifieras mot en laboratorierapport, inte bara en broschyr.
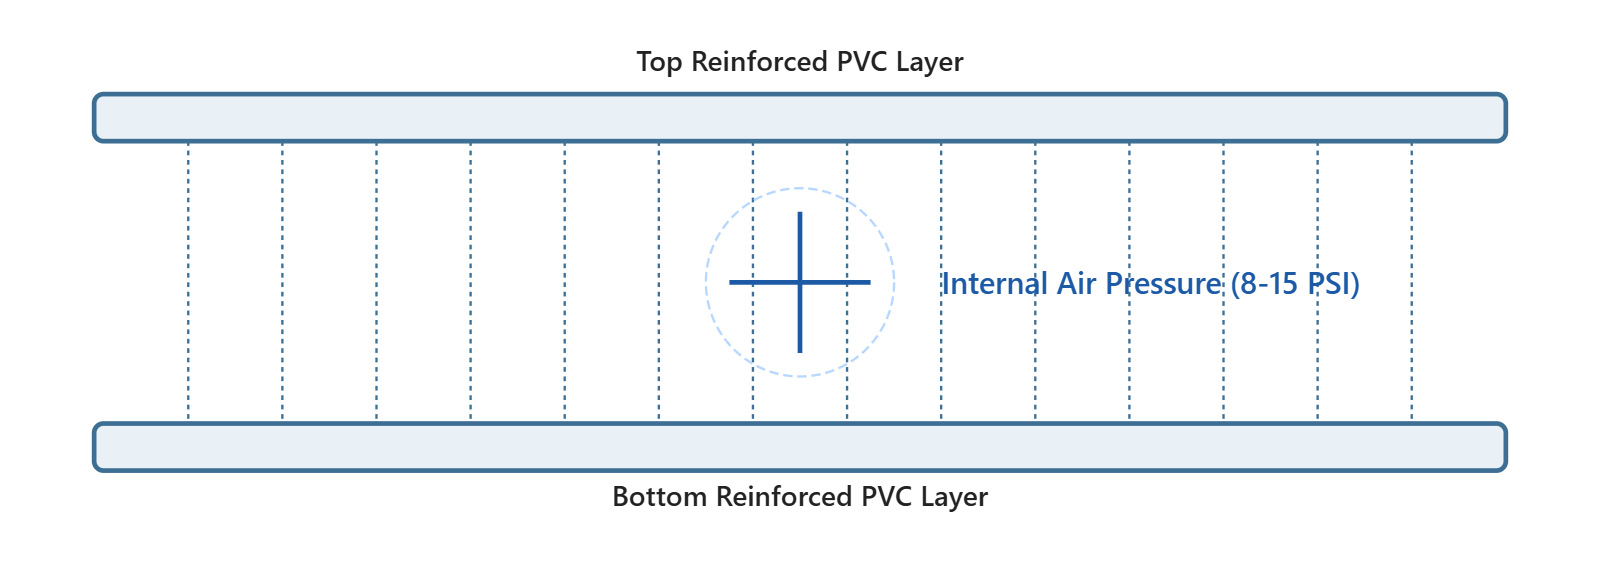
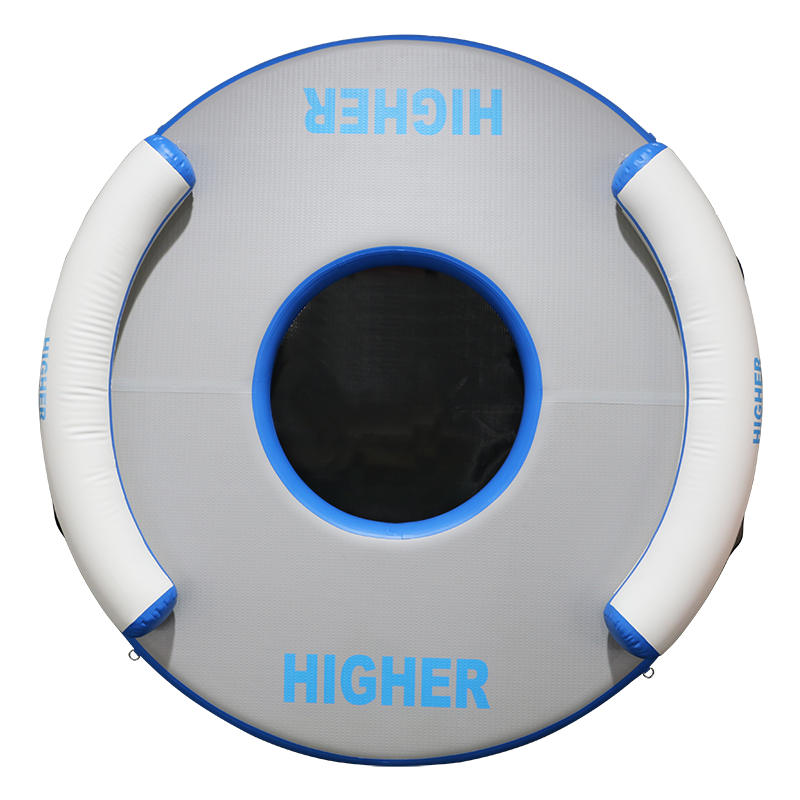
Trycket är där kategorierna skiljer sig åt. Konventionella blåsbara produkter – som strandleksaker och lättviktiga liggflotörer – har ett tryck på cirka 2–3 PSI. Drop-stitch-plattformar är utformade för 8–15 PSI, och HIGHER:s flytande plattformar, simplattformar och kallbadstubar specificerar 10–15 PSI vid drifttryck.
Underinflation är det vanligaste fältfelet: en plattform som är inflaterad till 8 PSI ser fortfarande stadig ut på stranden, men böjer sig under anklastöd, samlar vatten i fogarna på däcket och slits längs vecklinjerna. Överinflation belastar fogar och ventilplatser. Den praktiska regeln är att inflation till det angivna intervallet med den medföljande pumpen och manometern, och sedan kontrollera trycket igen efter första dagen på vattnet, eftersom tyget slappnar av när plattformen tas i drift.
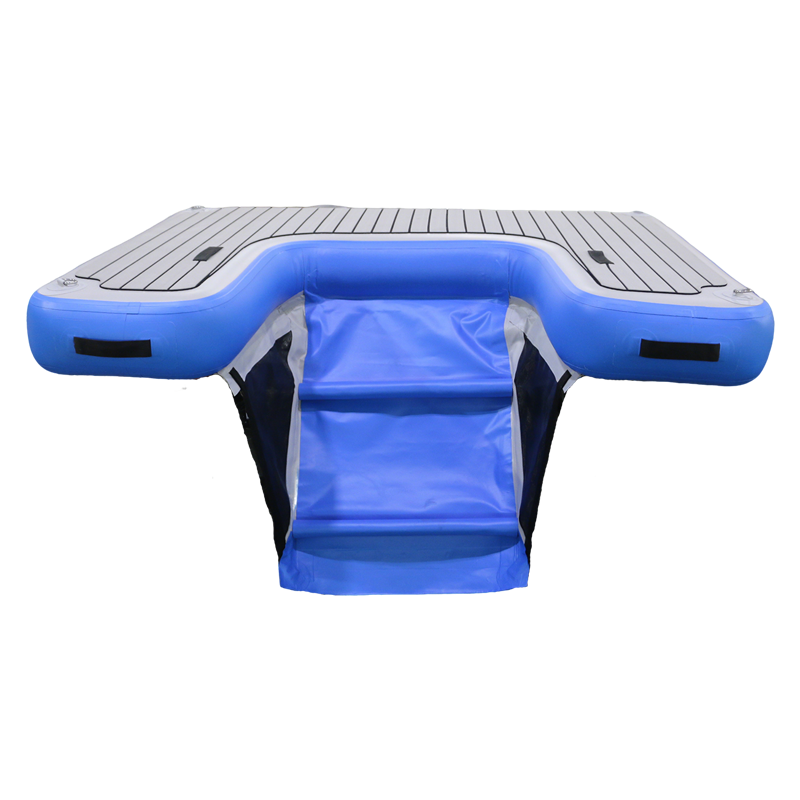
Tjockleken påverkar stabiliteten, bärförmågan och hur plattformen känns att gå på. HIGHER:s flytande plattformar är byggda med en tjocklek på 8 tum (20,3 cm) och har en nominell bärförmåga på 1 500 lb (680 kg). Kallbadkaret har väggar på 10 cm (3,9 tum) samt ett isolerat lock på 10 cm – här är tjockleken både termisk och strukturell. Jämför tjocklek och bärförmåga tillsammans, inte separat: en tjock panel med en låg tryckklassificering kommer ändå att deformeras under en punktlast.
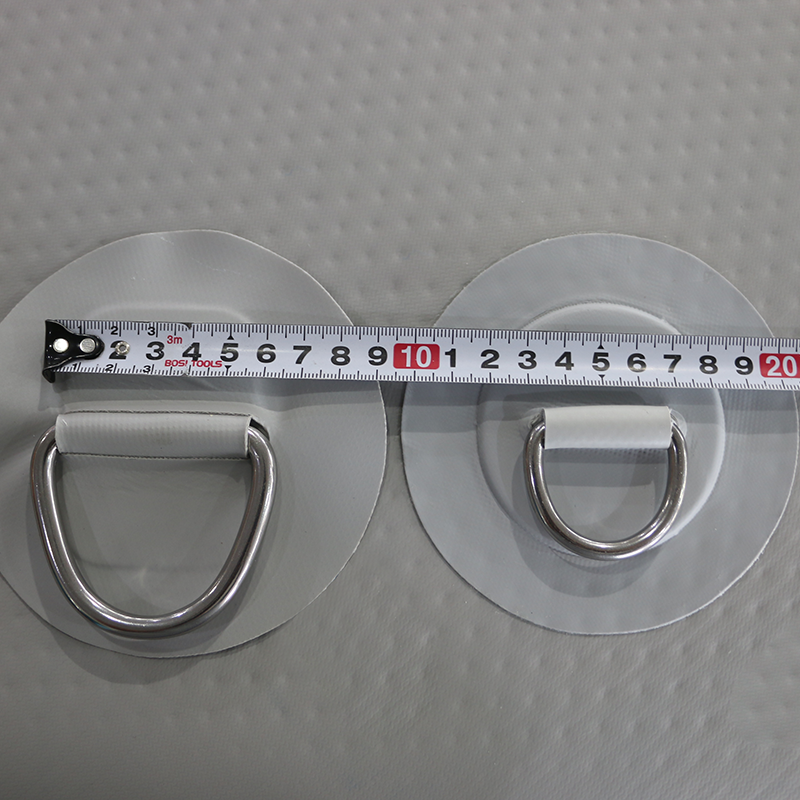
Detaljer avgör underhållsbelastningen under en femårig serviceperiod. PLATTFORMER MED HÖGRE NIVÅ använder ett dubbel lås Boston-ventil för att skydda mot oavsiktlig avluftning samt maringradigt rostfritt stål D-ringar som är värmebundna till förstärkta fläckar. Däcket är heltäckande borstat EVA för slipfri fotfäste; tillbehör såsom magnetiska kopp-hållare och telefonhållare monteras via gängade fästen i stället för lim. Remmar för grepp är belastningsklassade för personalhantering – en plattform bör aldrig dras.
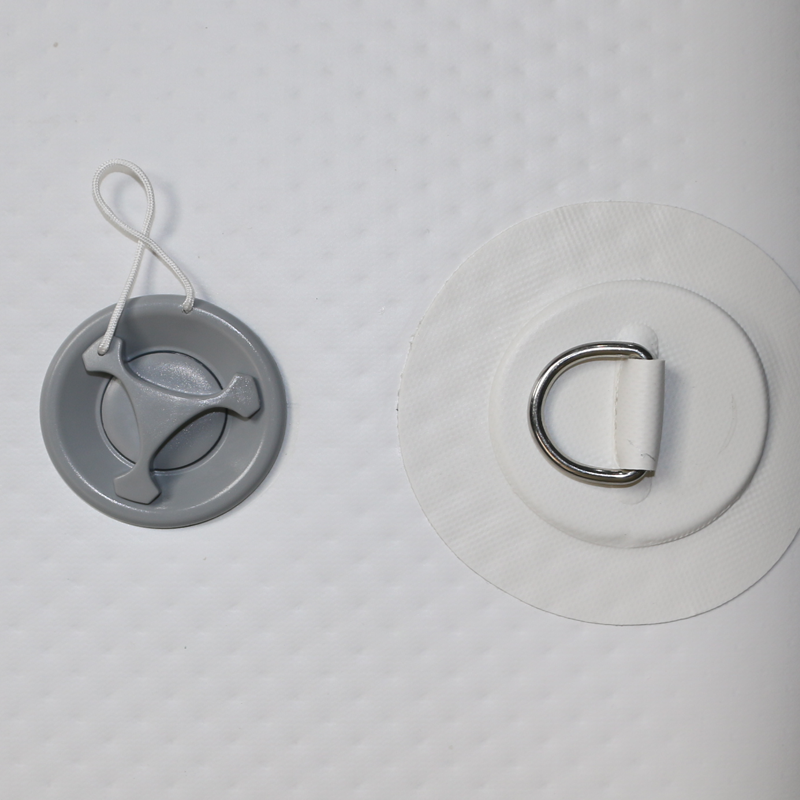
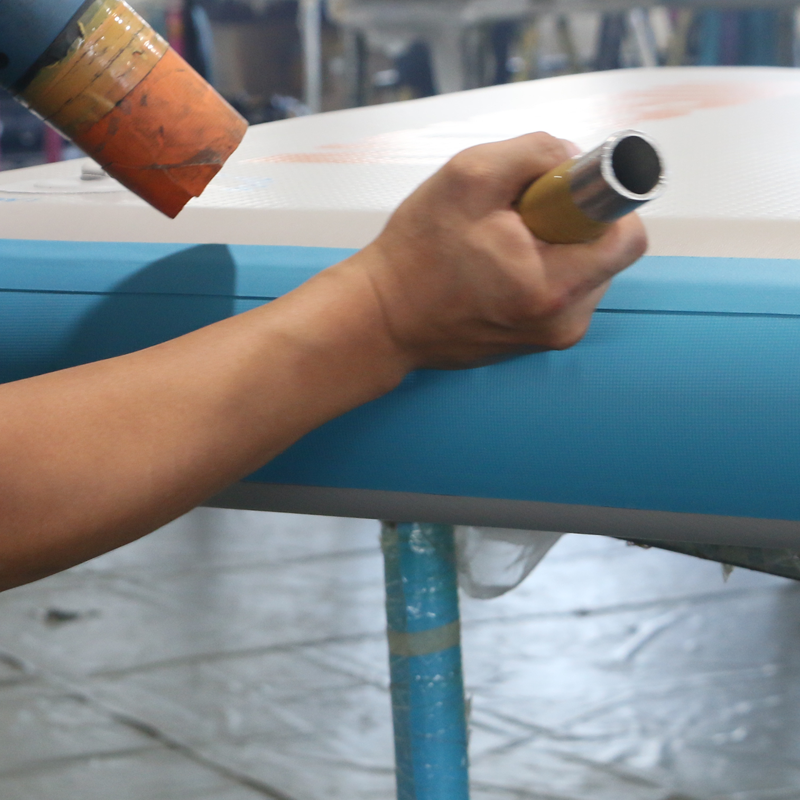
PVC-strukturer är fogade med värmeaktiverad limfogning; TPU-strukturer, inklusive packrafts och vissa anpassade projekt, är fogade med högfrekvens-värmesvetsning för molekylär nivå fogning. Metoden påverkar böjlivslängden vid upprepad påfyllning samt hur en enhet kan reparereras i fält, vilket gör att den bör ingå i de skriftliga specifikationerna.
Fråga hur enheten verifieras och under hur lång tid. HIGHER tillämpar en tvåstegsgrind – en 24-timmarsväntetid för delmonterade enheter, följt av obligatorisk tryckhållningstestning i 48 timmar på den färdiga enheten – med ytterligare lufttätighetskontroller på sömnivå för TPU-produkter. En leverantör som inte kan beskriva en tryckhållningsprotokoll beskriver montering, inte kvalitetskontroll.
13 år av expertis inom tillverkning av luftfyllda produkter – utvecklade för varumärken som leder vattensportsmarknaden.
 EN
 Senaste nytt