HIGHER SPORT 발행 | 제품 지식
2026년 9월 24일 — 두 개의 팽창식 부유 부두가 카탈로그 사진에서는 완전히 동일해 보일 수 있지만, 실제로 물 위에서는 전혀 다른 방식으로 작동할 수 있다. 그 차이는 마케팅용 소재 설명이 아니라 세 가지 사양 — 구조 유형, 공기 주입 압력, 벽 두께 — 그리고 전체 조립체를 결합하는 접합 방식에서 비롯된다. 컨테이너 도입 전에 상업용 사양서를 제대로 해석하는 방법을 아래에 안내한다.
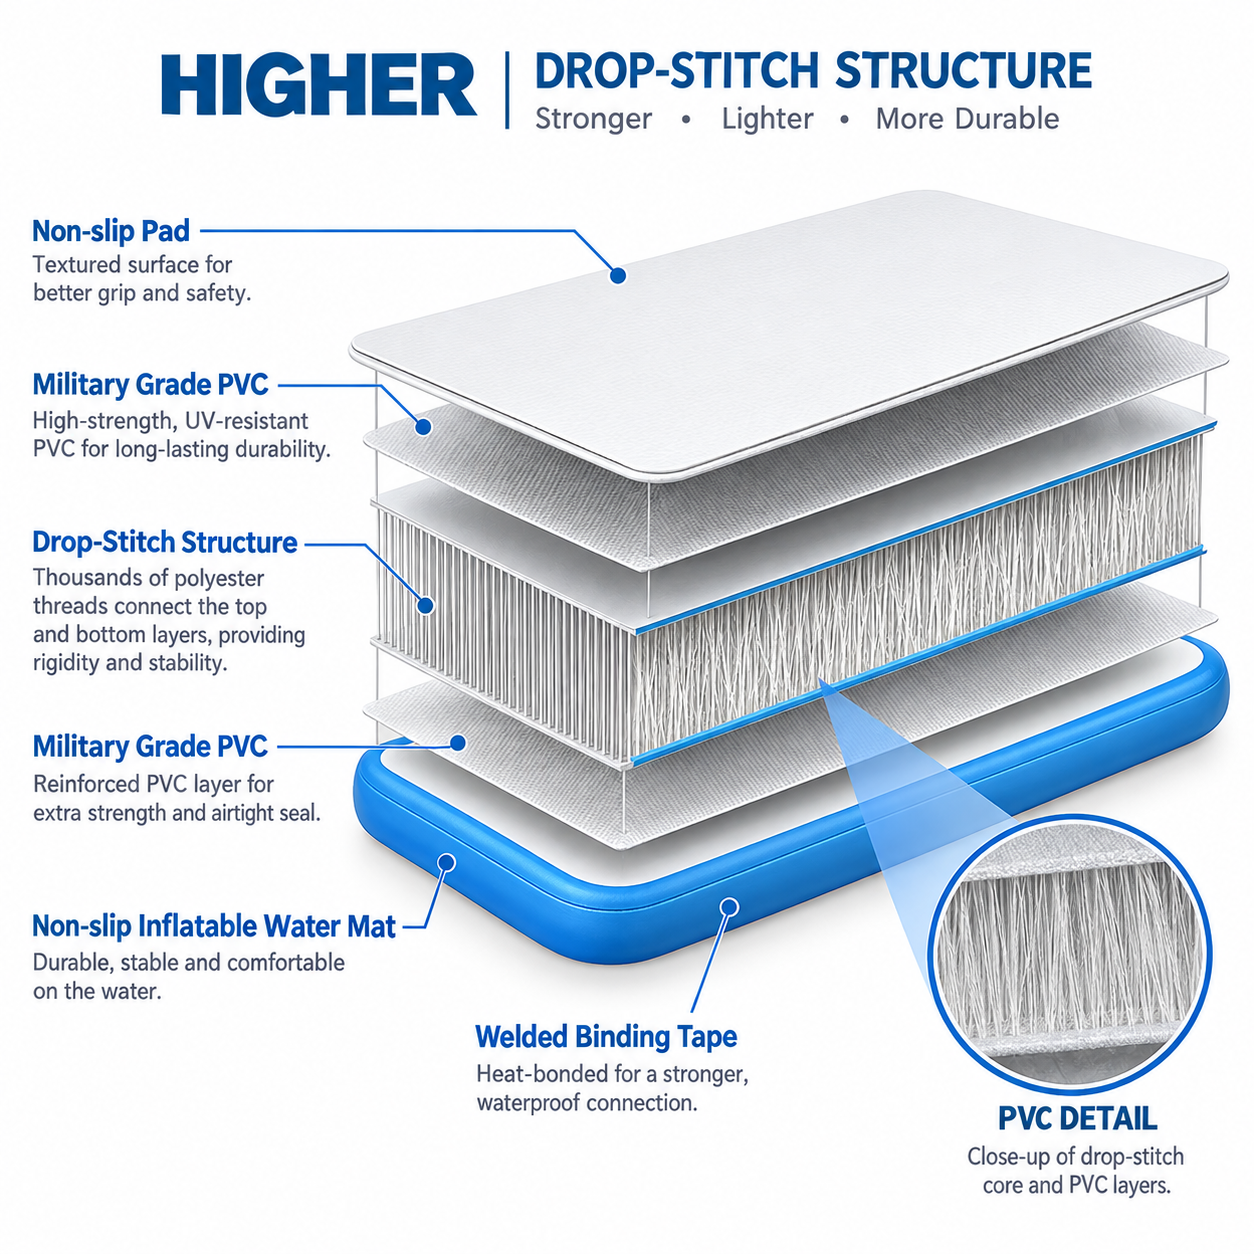
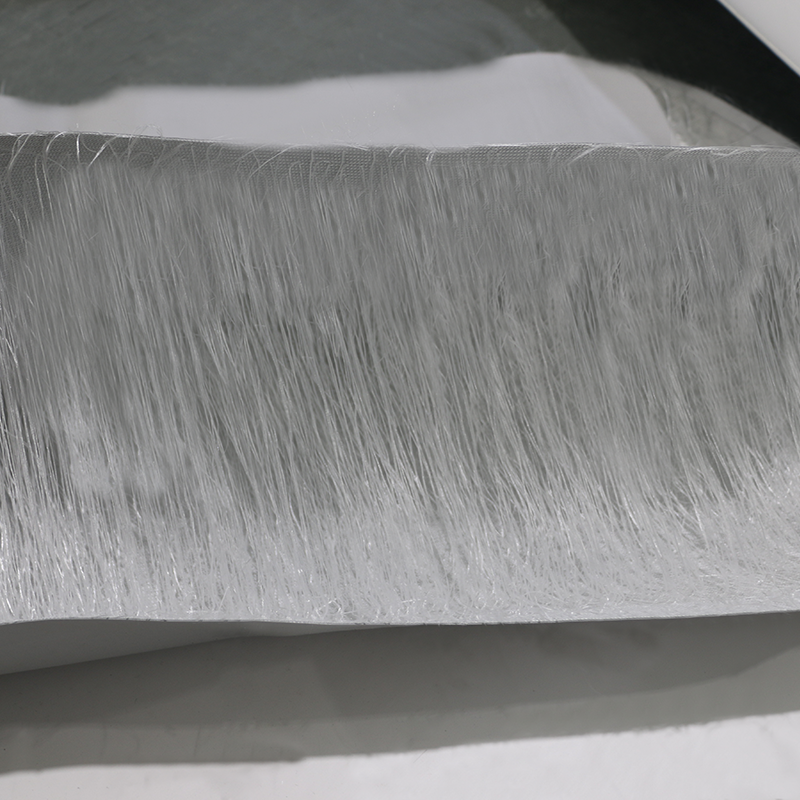
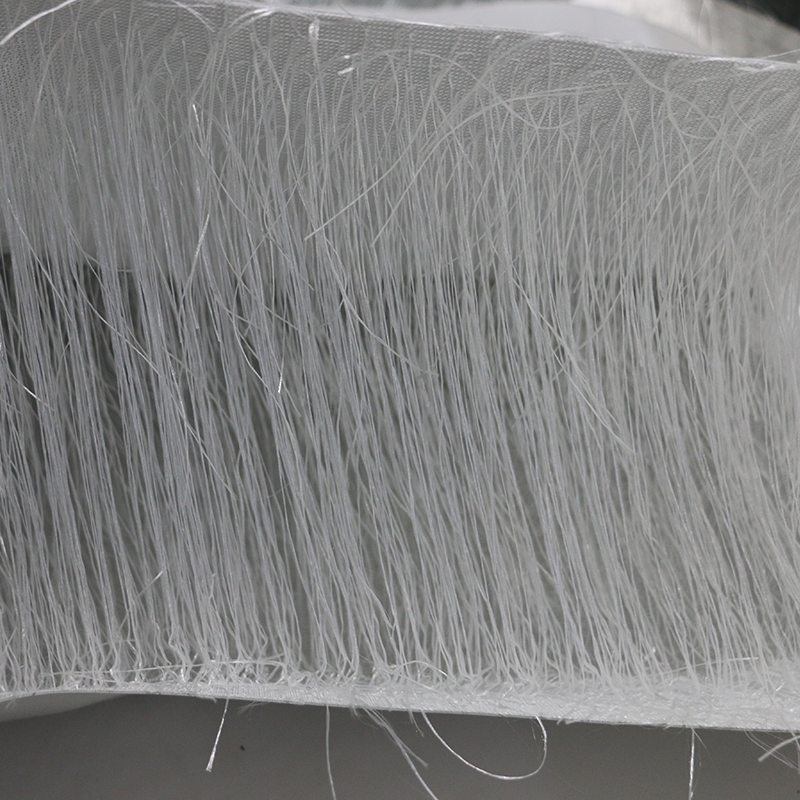
드롭스티치는 마케팅 용어가 아니다. 이는 수천 개의 고인장 폴리에스터 실이 상부 및 하부 PVC 층을 연결하여 일정한 간격을 유지하도록 만든 핵심 구조를 의미한다. 패널을 공기로 팽창시키면 이 실들이 장력 상태에 들어가 플랫폼을 평평하고 강성 있는 표면으로 고정시킨다. 내부 실 배열이 없으면, 작동 압력에서 플랫폼은 중앙이 볼록해지고, 밟을 때 처지며, 고정 후에는 기하학적 형태를 잃게 된다.
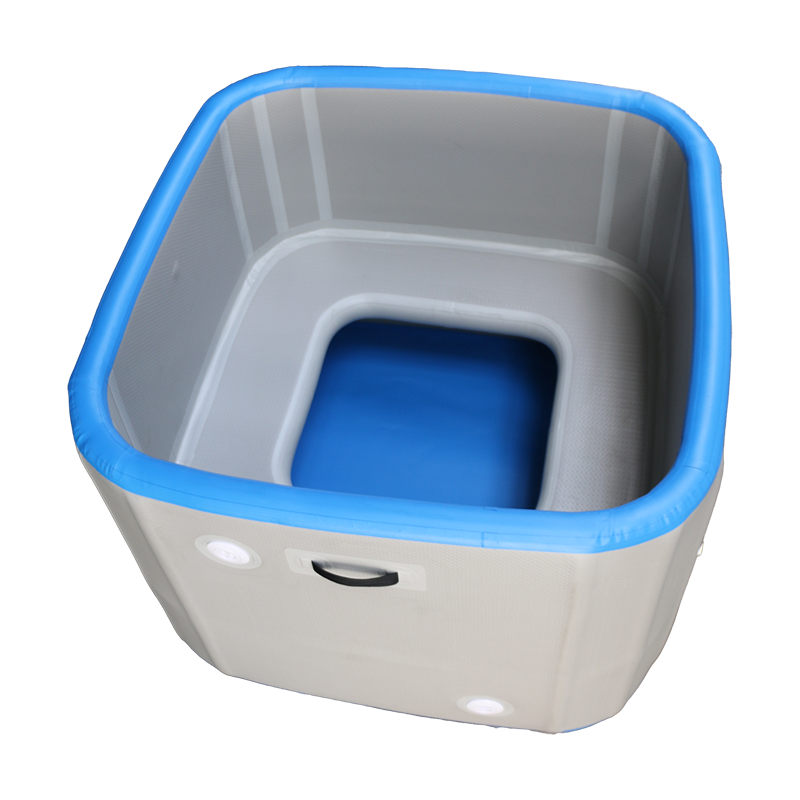
실 구조와 원단 중량을 서면으로 요청하세요. 당사 자체 라인의 콜드 플런지 제품군에서는 튜브에 1000D / 1.2mm 드롭스티치(더블 월 원단) 코어를 사용합니다. 이 사양은 카탈로그가 아닌 실험실 보고서로 확인할 수 있습니다.
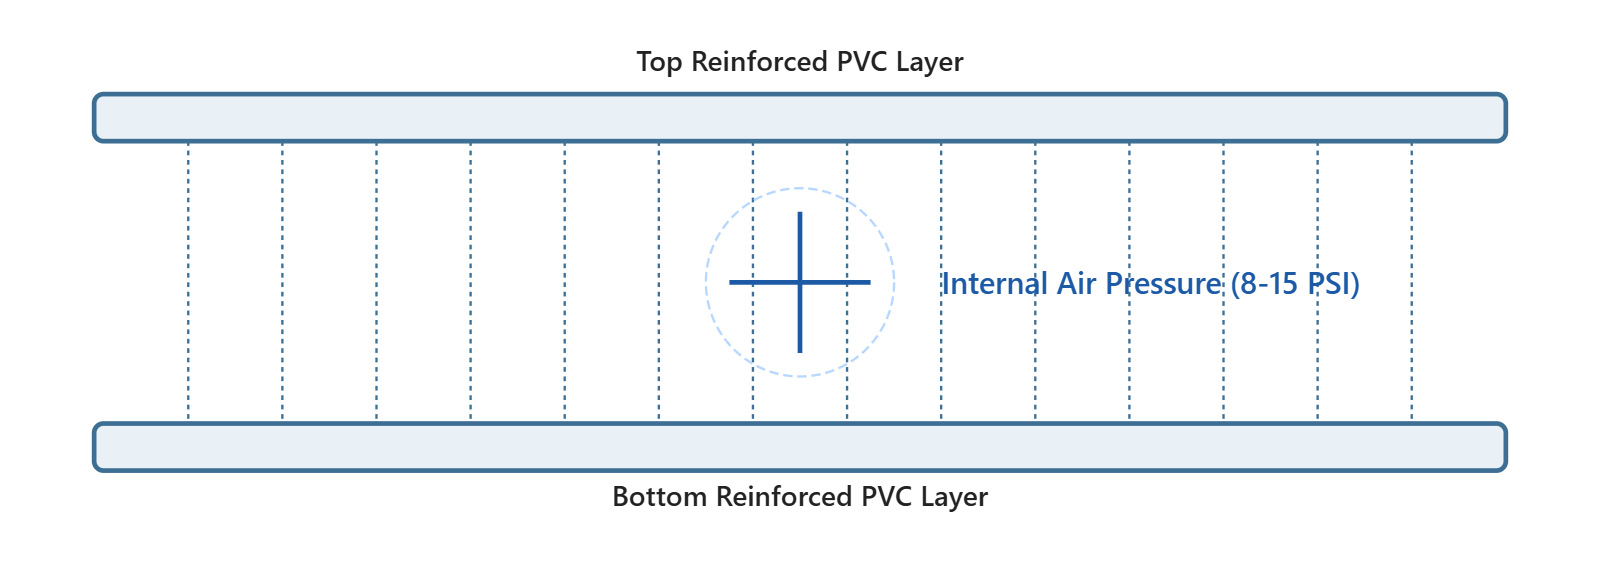
압력은 제품 범주를 구분하는 기준입니다. 일반적인 에어프로덕트 — 해변 장난감 및 경량 라운지 플로트 — 는 약 2~3 PSI에서 작동합니다. 드롭스티치 플랫폼은 8~15 PSI를 위해 설계되었으며, 하이어(HIGHER)의 플로팅 플랫폼, 수영 플랫폼, 콜드 플런지 튜브는 작동 압력으로 10~15 PSI를 명시합니다.
공기 부족은 가장 흔한 현장 고장이다. 8 PSI로 팽창된 플랫폼은 해변에서 보면 여전히 단단해 보이지만, 앵커 하중을 받으면 휘어지고 갑판 이음매에 물이 고이며 접힘선을 따라 마모된다. 과도한 공기 주입은 이음매와 밸브 시트에 스트레스를 준다. 실용적인 규칙은 제공된 펌프와 게이지로 명시된 압력 범위까지 팽창한 후, 플랫폼이 실제 사용에 들어가면 직물이 이완되므로 첫날 수상 운용 후 압력을 다시 점검하는 것이다.
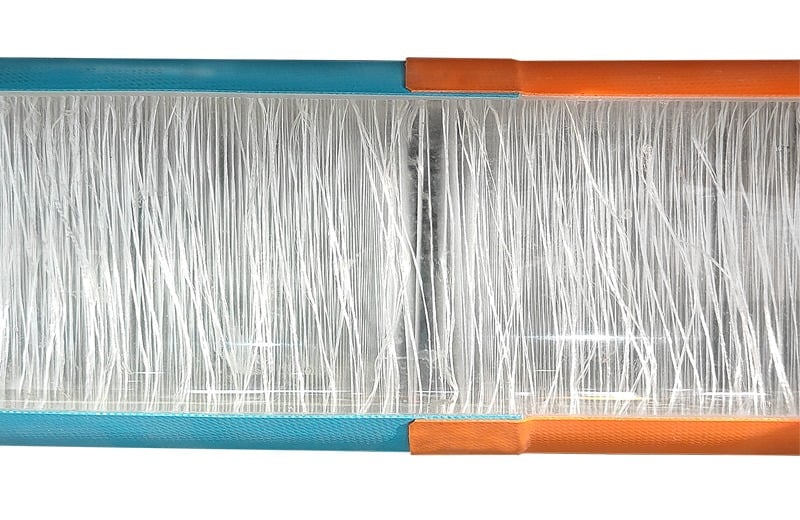
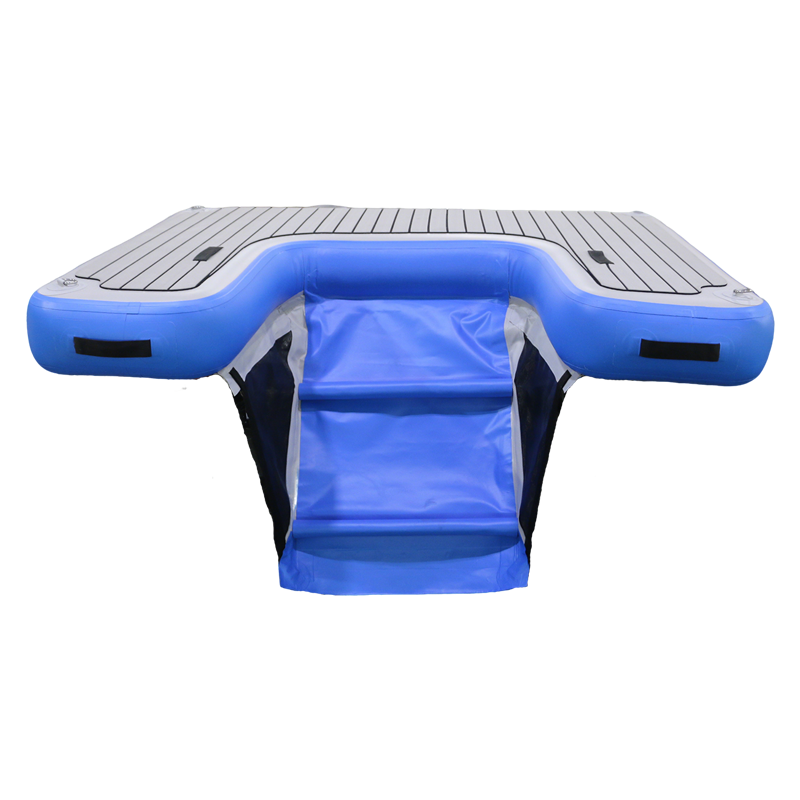
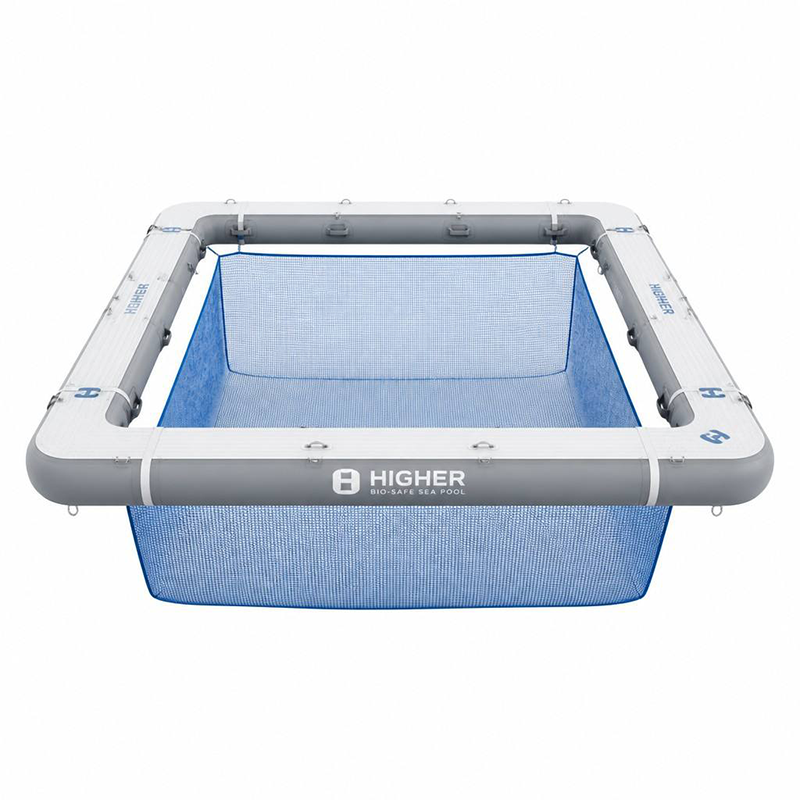
두께는 안정성과 용량, 그리고 걷는 감각을 결정한다. HIGHER의 부유식 플랫폼은 8인치(20.3cm) 두께로 제작되며, 정격 용량은 1,500파운드(680kg)이다. 콜드 플런지 튜브는 10cm(3.9인치) 두께의 벽과 10cm 단열 뚜껑을 사용한다—여기서 두께는 구조적 기능뿐 아니라 열적 기능도 갖춘다. 두께와 용량은 개별적으로가 아니라 함께 비교해야 한다. 압력 등급이 낮은 두꺼운 패널이라도 집중 하중에서는 여전히 처짐이 발생할 수 있다.
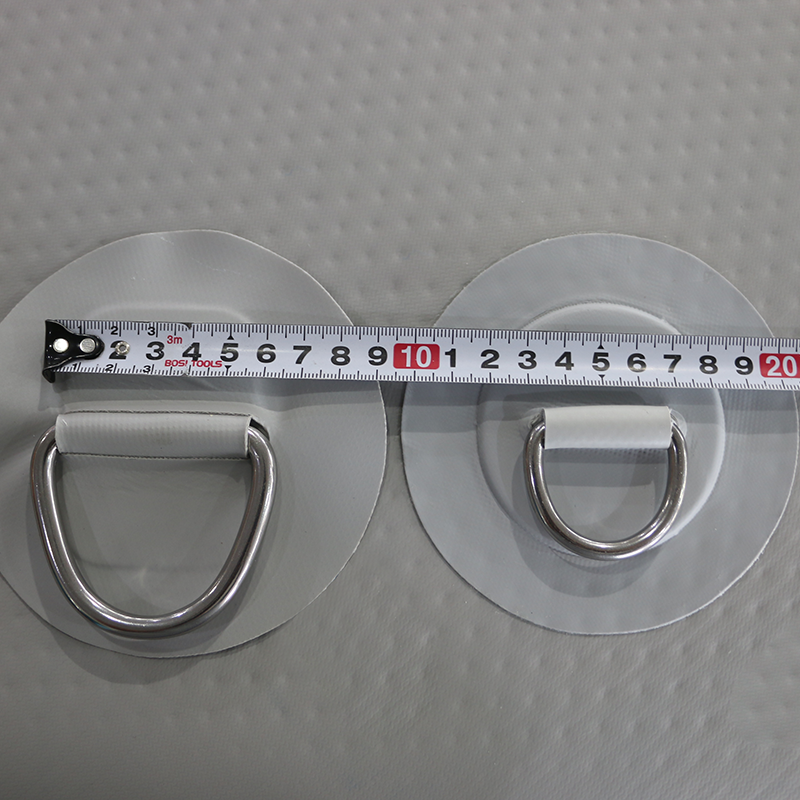
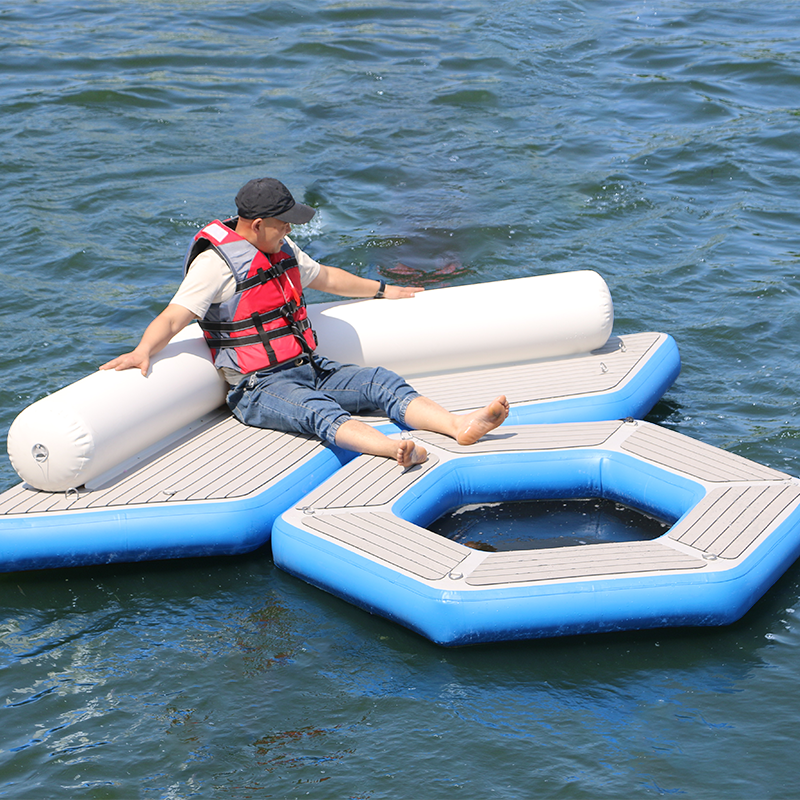
세부 사항이 5년간의 서비스 수명 동안 유지보수 부담을 결정한다. HIGHER 플랫폼은 우발적 펑크를 방지하기 위해 이중 잠금 보스턴 밸브를 사용하며, 해양 등급 스테인리스강 D-링을 강화 패치에 열 접합 방식으로 고정한다. 데크는 미끄럼 방지를 위한 전면 브러시드 EVA 소재로 제작되었고, 자석식 컵 홀더 및 스마트폰 홀더와 같은 액세서리는 접착제가 아닌 나사식 마운트를 통해 장착된다. 웨빙 그랩 핸들은 승무원 취급을 위한 하중 등급을 충족하며, 플랫폼은 절대 끌어서 이동해서는 안 된다.
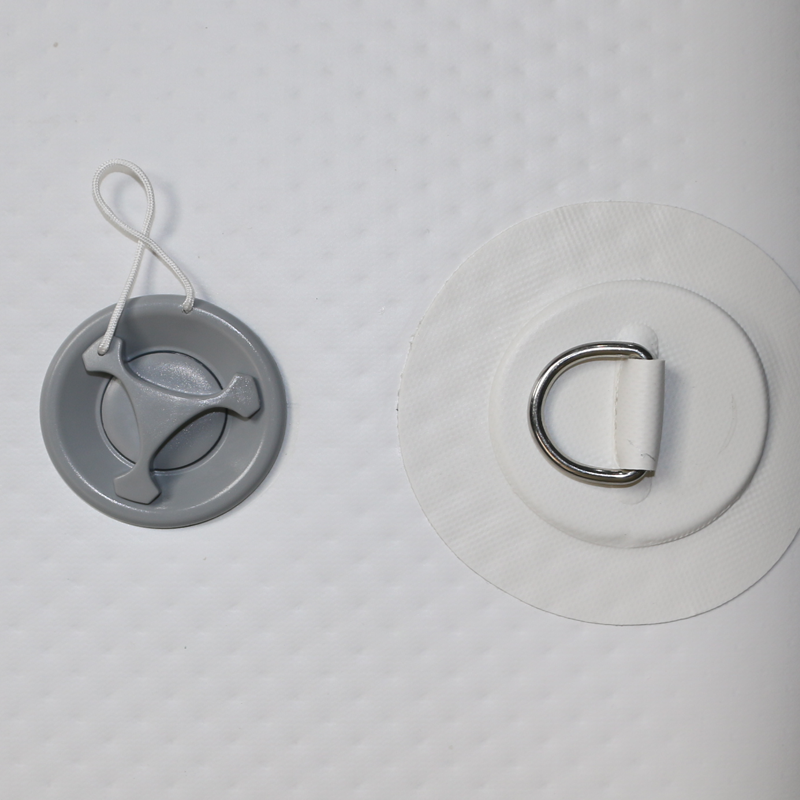
PVC 구조물은 열 활성 접착제 접합 공정으로 결합되며, TPU 구조물(팩래프트 및 일부 맞춤형 프로젝트 포함)은 분자 수준의 이음매 접합을 위해 고주파 열 용접 공정으로 결합된다. 이 접합 방식은 반복적인 공기 주입 사이클에서의 유연 수명과 현장에서의 수리 가능성에 영향을 미치므로, 서면 사양서에 반드시 명시되어야 한다.
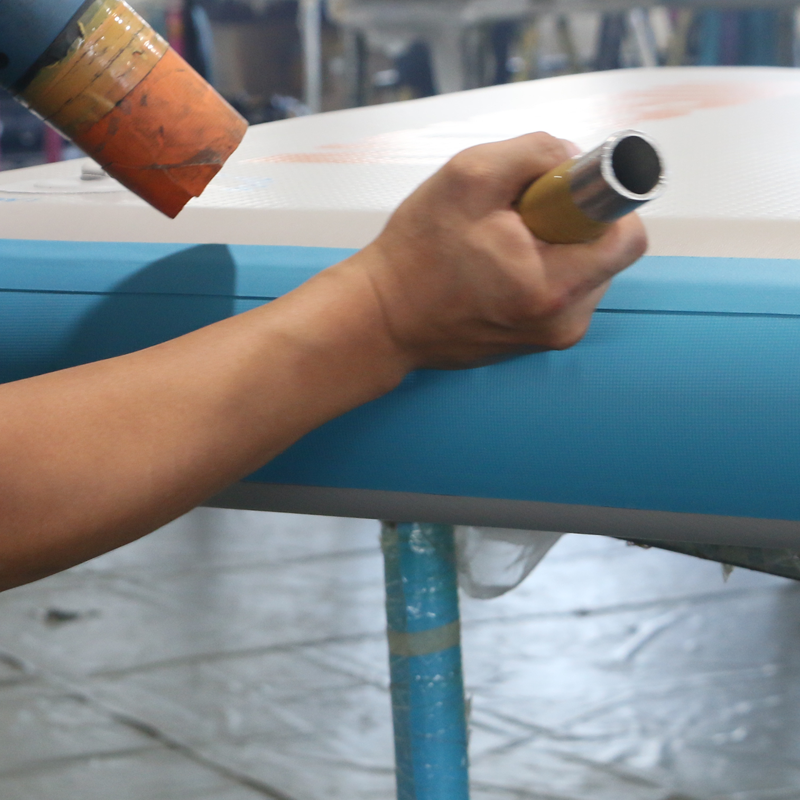
장치의 검증 방식과 그 기간을 문의하세요. HIGHER는 2단계 게이트 방식을 적용합니다 — 서브어셈블리에 대해 24시간 보류한 후, 완성된 장치에 대해 48시간 압력 유지 테스트를 의무적으로 실시하며, TPU 제품의 경우 추가로 이음매 수준의 기밀성 점검을 수행합니다. 보관 테스트 절차를 설명할 수 없는 공급업체는 품질 관리가 아닌 조립 과정만 설명하고 있는 것입니다.
수상 스포츠 시장의 선도 브랜드를 위한 13년간의 에어블로우 제품 제조 전문성
 최신 소식
2026-11-04
2026-11-02
2026-10-30
 EN