発行:HIGHER SPORT|製品知識
2026年9月24日 ——カタログ写真では全く同じに見える2種類のインフレータブル・フローティングドックが、実際の水上ではまったく異なる挙動を示すことがあります。その違いは、単なる素材のマーケティング文句ではなく、以下の3つの仕様——構造方式、充填圧力、壁厚——および、全体を一体化する接着方法に起因します。本稿では、コンテナ発注前に商用仕様表を正しく読み取るためのポイントを解説します。
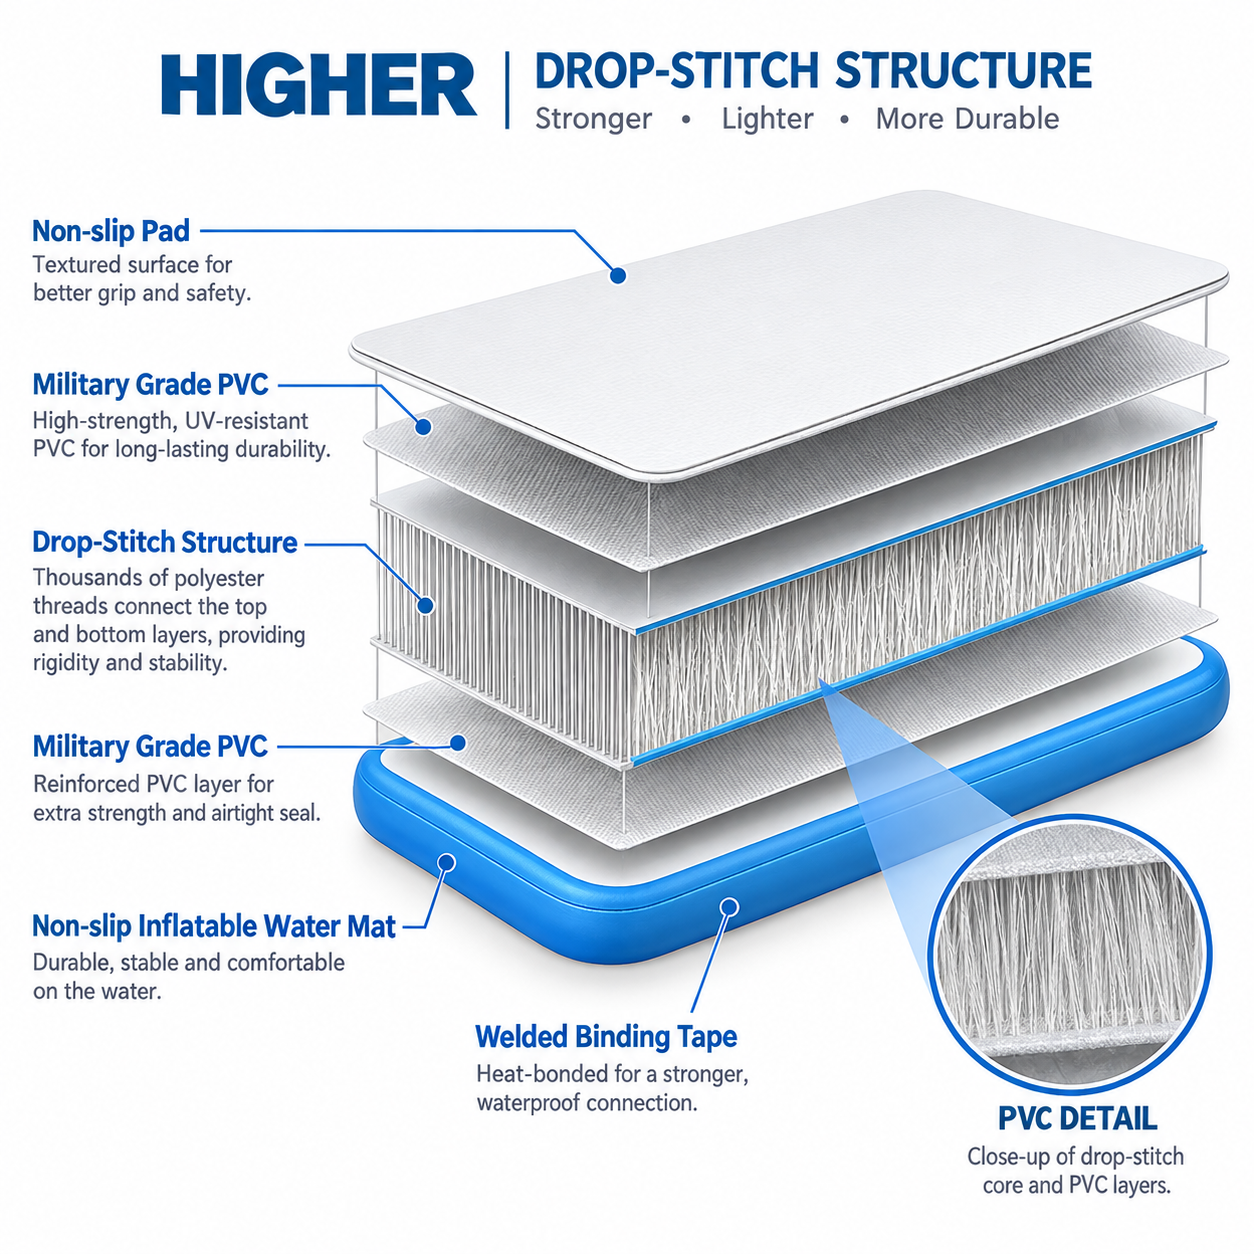
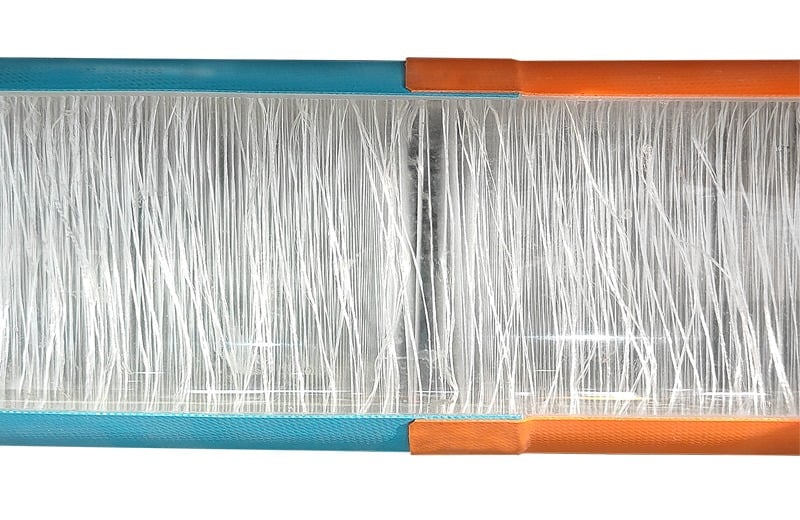
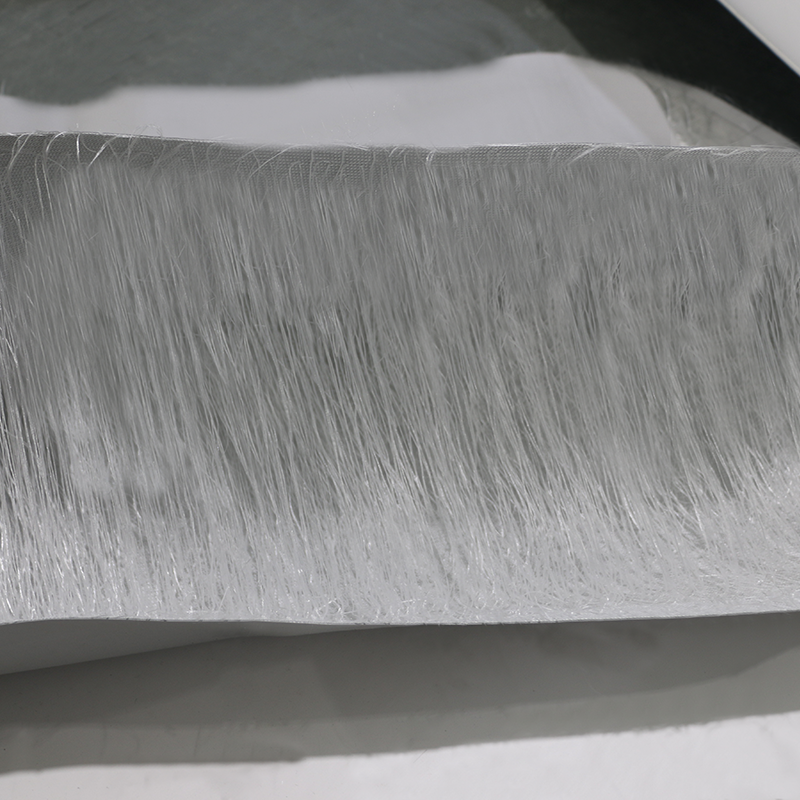
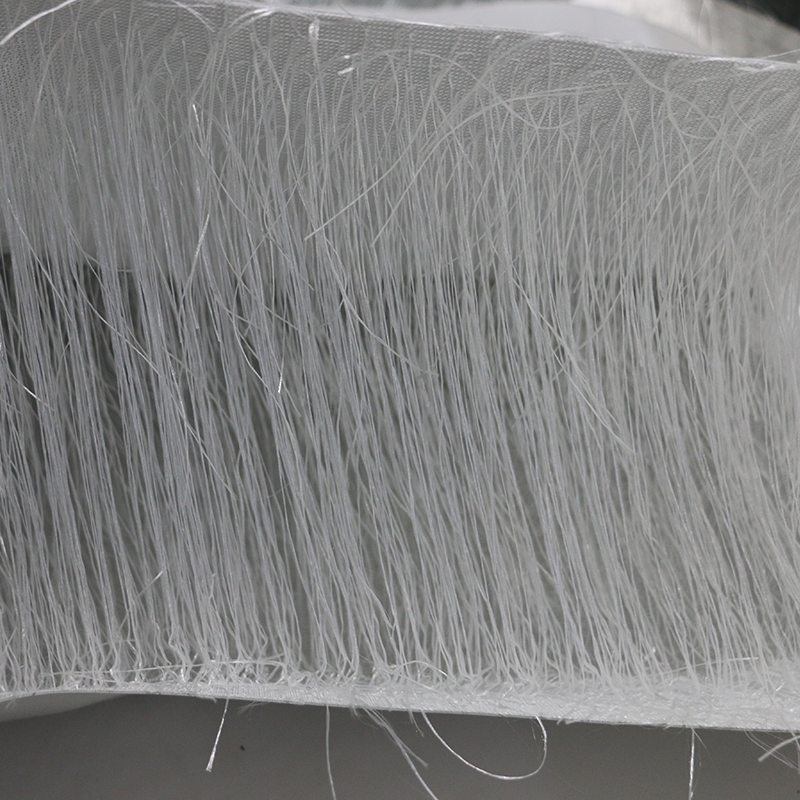
ドロップステッチは、単なるマーケティング用語ではありません。これは、数千本の高張力ポリエステル糸が上部と下部のPVC層をつなぎ、一定の距離を保つように構成されたコア構造を指します。パネルに空気を注入すると、これらの糸が張力を受け、プラットフォームを平らで剛性のある状態に固定します。この内部の糸配列がなければ、作業圧力下でプラットフォームは中央部が盛り上がり(ドーム状になり)、足を乗せた際にたわみ、アンカー固定後に形状を維持できなくなります。
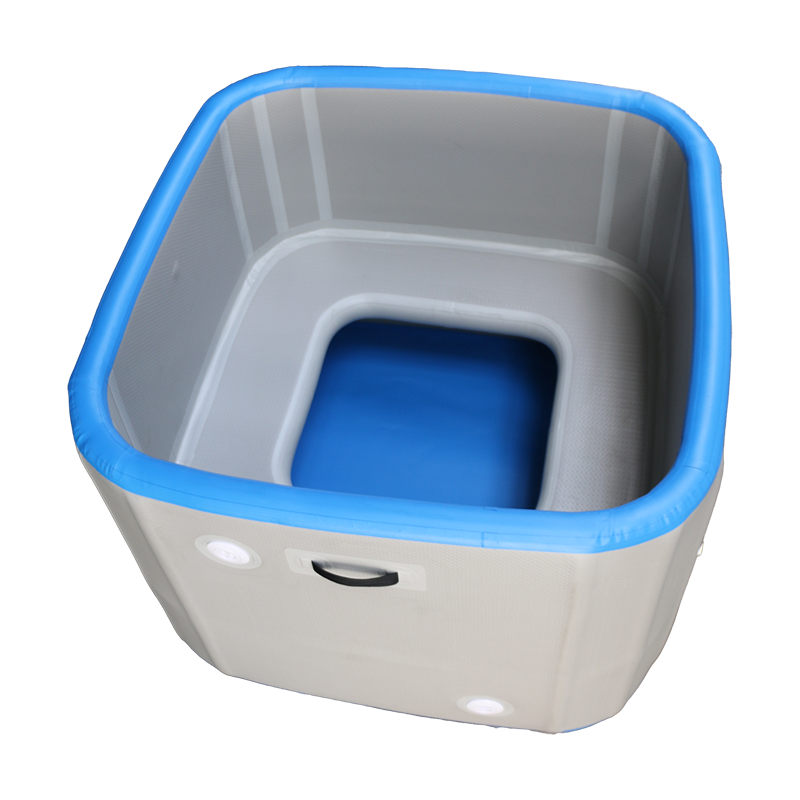
糸の構造と生地の重量について、書面での明記を必ず確認してください。当社自社製品の「コールド・プランジ」シリーズでは、浴槽に1000デニール/1.2ミリメートルのドロップステッチ(二重壁構造生地)コアを採用しています。この仕様は、カタログではなく、第三者機関による試験報告書で検証可能です。
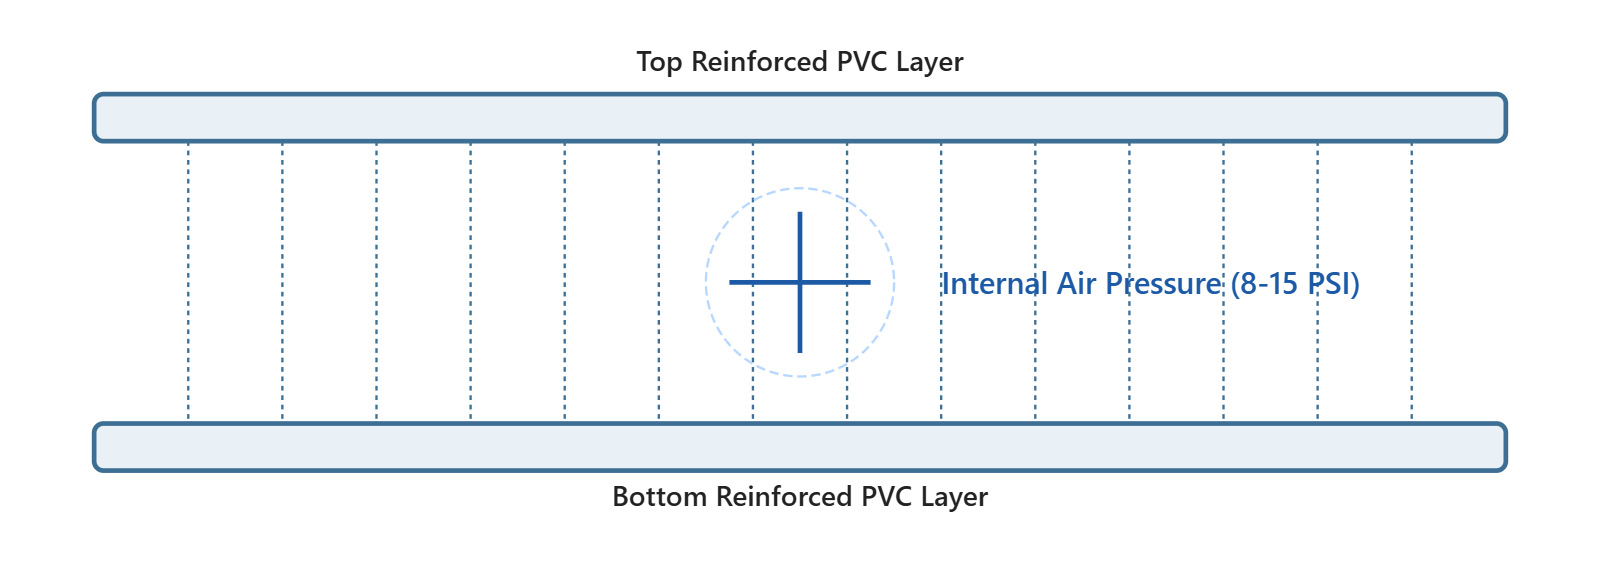
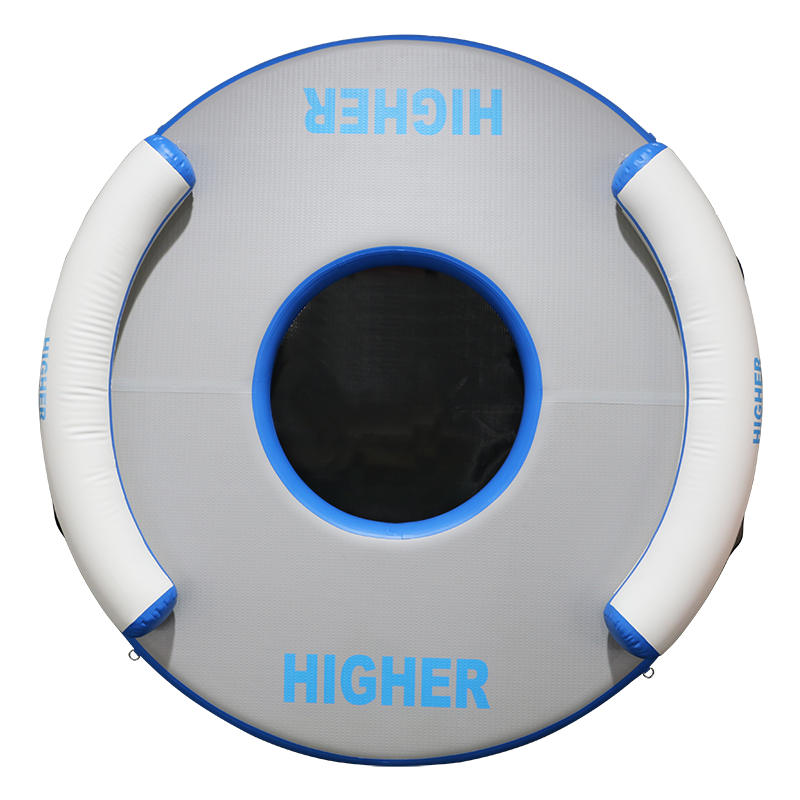
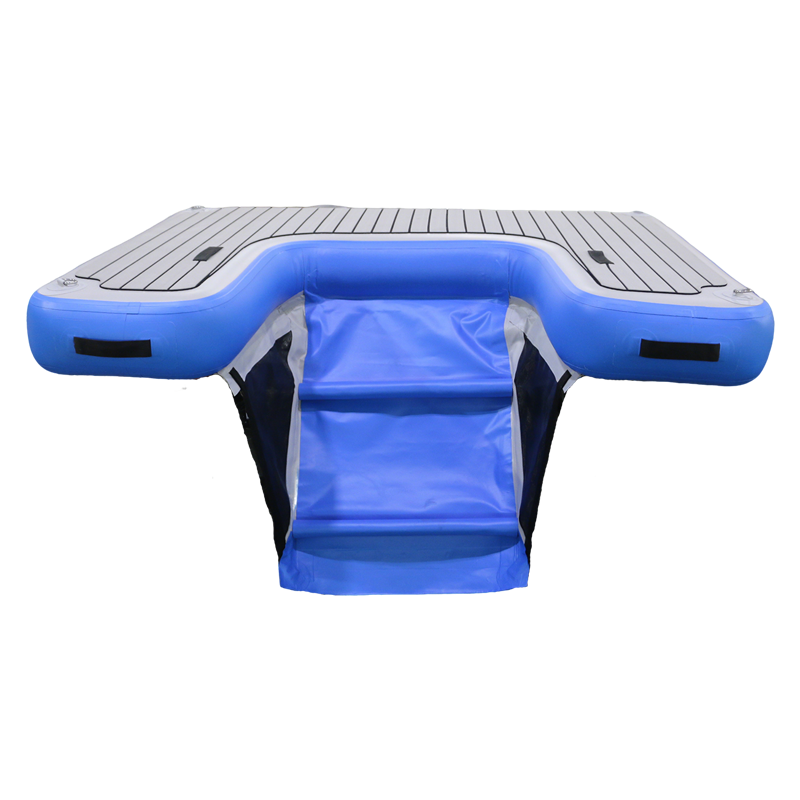
圧力は、製品カテゴリーを分ける重要なポイントです。従来型のインフレータブル製品(ビーチトイや軽量のリラックス用フロートなど)は、通常2~3PSIで使用します。ドロップステッチ構造のプラットフォームは8~15PSIを想定して設計されており、HIGHER社のフローティングプラットフォーム、スイムプラットフォーム、およびコールドプランジトゥブは、使用時の規定圧力が10~15PSIです。
空気不足による膨張不十分が、現場で最もよく見られる故障原因です。たとえば8PSIまで膨らませたプラットフォームは、ビーチ上では見た目にはしっかりしていますが、アンカー荷重がかかるとたわみ、デッキの継ぎ目部分に水がたまり、折りたたみラインに沿って摩耗が進みます。一方、過剰な空気注入は、継ぎ目やバルブ座に過度な負荷をかけます。実用的な対応としては、付属のポンプと圧力計を用いて規定圧力範囲内に膨らませた後、実際に水上で1日使用した後に再び圧力を確認することです。これは、プラットフォームが使用開始されると生地が徐々に緩むためです。
厚さは、安定性、耐荷重能力、そしてプラットフォームの踏み心地を左右します。HIGHERのフローティング・プラットフォームは厚さ8インチ(20.3 cm)で製造されており、最大耐荷重は1,500ポンド(680 kg)です。コールド・プランジ・タブは、壁面が10 cm(3.9インチ)、断熱材入り蓋も10 cmと、熱的・構造的両面での厚みを確保しています。厚さと耐荷重能力は、それぞれ単独ではなく、あわせて比較してください。たとえパネルが厚くても、圧力耐性が低ければ、一点集中荷重下でたわみが出てしまいます。
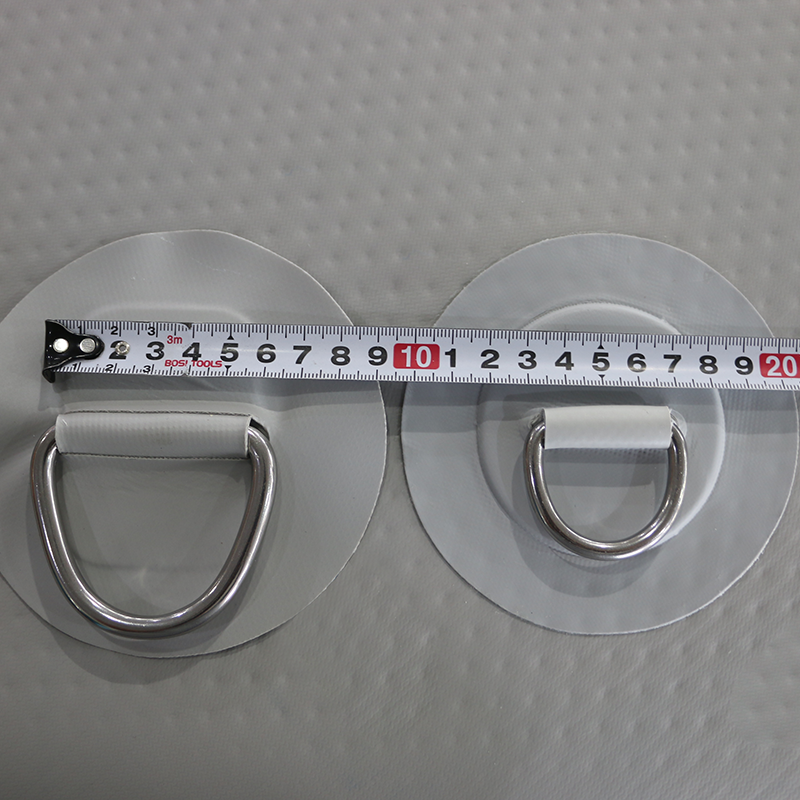
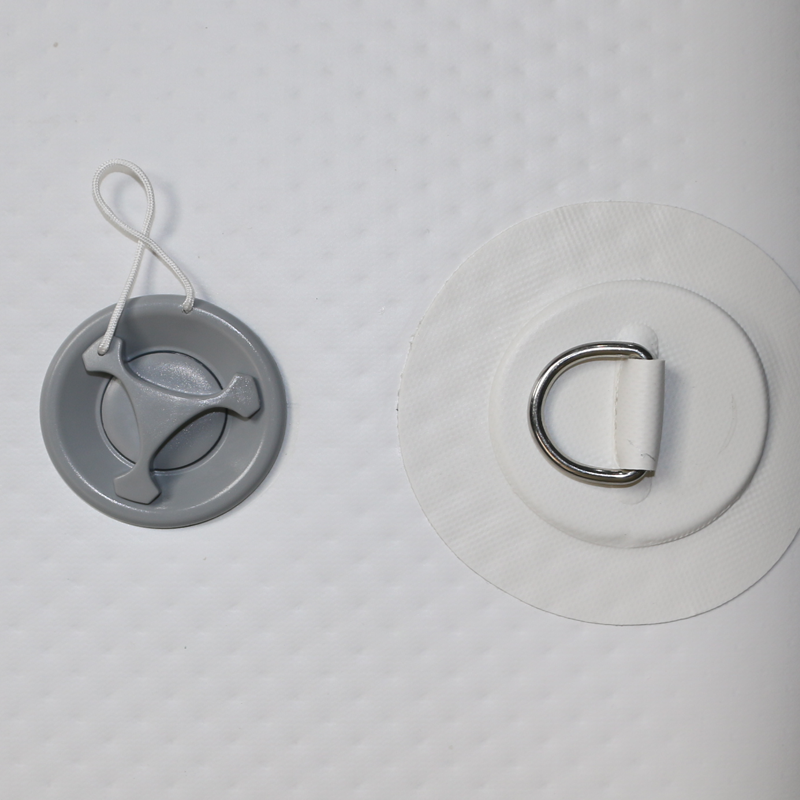
細部の設計が、5年間の使用期間におけるメンテナンス負荷を大きく左右します。HIGHERのプラットフォームでは、誤った空気抜きを防ぐための二重ロック式ボストンバルブを採用。また、補強パッチに熱溶着されたマリングレードのステンレス鋼製Dリングを使用しています。デッキ表面には全面にわたってブラシ加工を施したEVA素材を採用し、滑りにくい仕様としています。マグネット式カップホルダーやスマートフォンホルダーなどのアクセサリーは、接着剤ではなくねじ式マウントで取り付けます。ハンドルに使われるウェビングベルトは、作業員による持ち運びに対応した耐荷重仕様です。プラットフォームは絶対に引きずってはいけません。
PVC製構造物は、熱活性化接着剤を用いた接合プロセスで組み立てられます。TPU製構造物(パックラフトや一部のカスタムプロジェクトを含む)は、分子レベルでのシーム接合を実現するため、高周波熱溶着プロセスを用いて接合されます。この接合方法は、繰り返しの空気注入サイクルにおける柔軟性寿命や、現場での修理可能性に影響を与えるため、仕様書には必ず明記する必要があります。
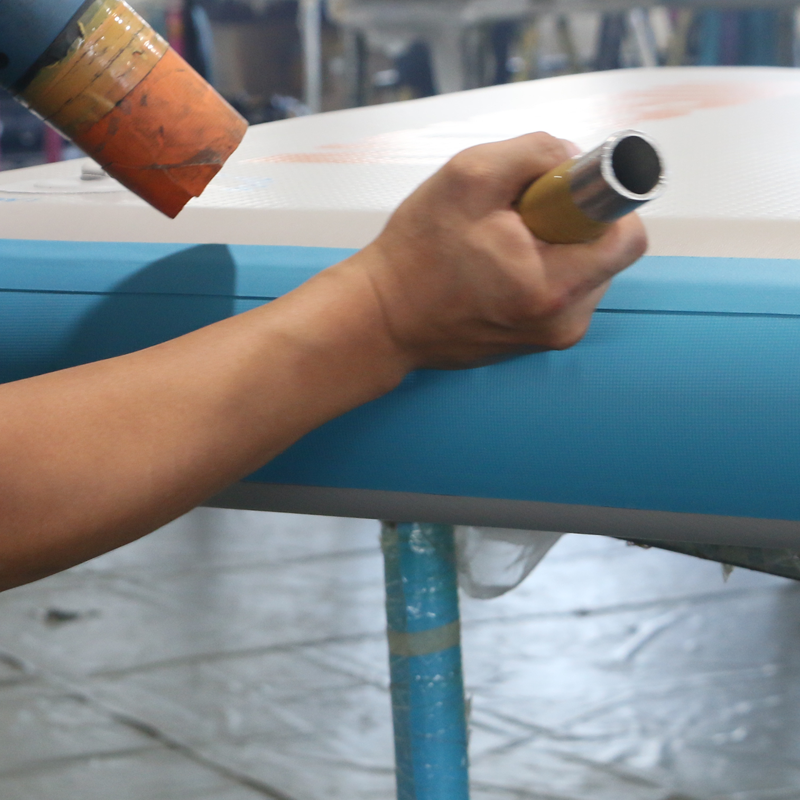
製品の検証方法とその検証期間について確認してください。HIGHER社では、2段階の品質ゲートを設けています。まず、サブアセンブリに対して24時間の待機期間を設け、その後、完成品に対して必須の48時間圧力保持試験を実施します。さらに、TPU製品については、シーム単位での気密性検査も追加で行っています。圧力保持試験の手順を明確に説明できないサプライヤーは、単なる組立工程の説明をしており、品質管理の説明にはなっていません。
ウォータースポーツ市場をリードするブランド向けに、13年にわたるインフレータブル製造の卓越性を実現。
 最新ニュース
2026-11-04
2026-11-02
2026-10-30
 EN